Kaltgespeiste und heißgespeiste Gummischnecken unterscheiden sich dadurch, dass sie unter unterschiedlichen Bedingungen mit der Verbindung versorgt werden. Eine Heißförderschnecke verarbeitet vorgelagert den erwärmten Gummi; Eine Kaltförderschnecke muss ebenfalls funktionieren und das eingehende Material erwärmen. Dadurch ändern sich die Arbeitslänge, die Kanalgeometrie, die Mischanforderungen und die Anordnung der Temperaturregelung. Befolgen Sie bei einem Austausch das Vorschubsystem und die Zeichnung der installierten Maschine, bevor Sie sich für eine Materialaufrüstung entscheiden. Die Anpassung des Schraubendurchmessers allein stellt noch nicht sicher, dass ein Schrauben-Zylinder-Set richtig passt oder funktioniert.
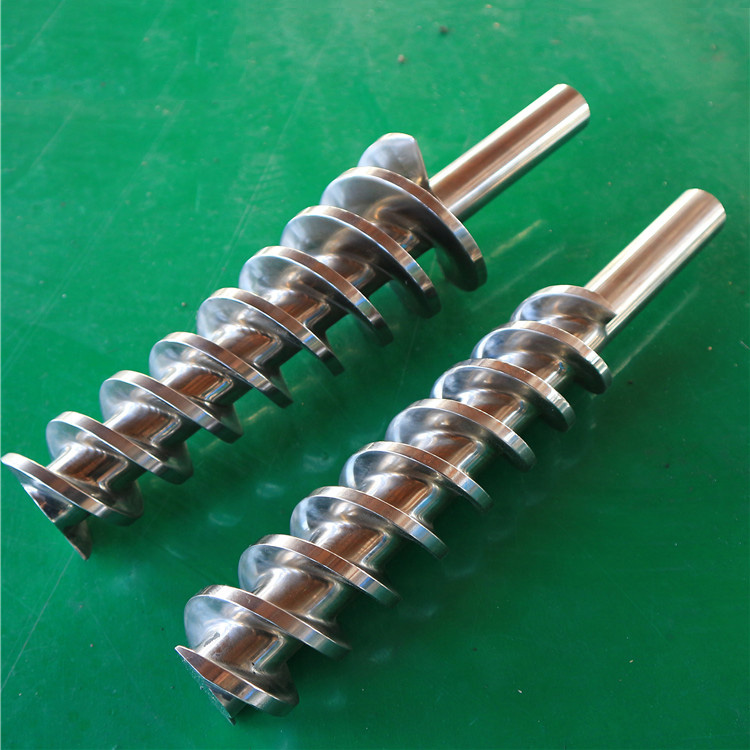
1. Was ändert sich zwischen Kaltfutter und Heißfutter?
Die Unterscheidung beginnt, bevor die Verbindung die Schraube erreicht. Der Heißkautschuk wurde bereits in einem vorgelagerten Arbeitsgang erwärmt und verarbeitet. Das kalt zugeführte Rohmaterial erreicht nahezu Umgebungstemperatur, sodass ein größerer Teil der Erwärmungs- und Homogenisierungsaufgabe im Inneren des Gummiextruders stattfindet. Keiner der Namen beschreibt eine universelle Fasstemperatur oder ein bestimmtes Endprodukt.Die Gummiextrusionsstudie von Schmidt und Schöppnererklärt diesen Unterschied zwischen den beiden Futterkonzepten.
| Kauffrage | Schnecke und Zylinder mit Heißförderung | Schnecke und Zylinder mit Kaltförderung |
|---|---|---|
| Was gelangt in die Futteröffnung? | Die Masse wurde vorab vorbereitet und erwärmt | Vorkompoundiertes Material bei Umgebungstemperatur |
| Was muss die Schraube leisten? | Fördern, homogenisieren und bauen Sie Druck aus dem vorbereiteten Futter auf | Brühe angießen, verarbeiten und erwärmen, homogenisieren und Druck aufbauen |
| Welche Länge ist auf der entsprechenden Produktseite von EJS aufgeführt? | L/D von 4:1 bis 6:1 | L/D ist als 15D bis 20D aufgeführt |
| Was muss ein Ersatz bewahren? | Die tatsächliche Zufuhr-, Schnecken-, Zylinder- und Verbindungsgeometrie | Diese Schnittstellen sowie die installierten Misch- und Temperiereinrichtungen |
| Was soll das bestellte Teil identifizieren? | Eine genehmigte, an die Maschine gebundene Zeichnung | Eine genehmigte, an die Maschine gebundene Zeichnung, einschließlich etwaiger Pin-Konfiguration |
Die obigen L/D-Einträge stammen von EJSSeite mit Heißvorschub-Gummischnecke und -ZylinderUndKaltfutter-Produktseite. Sie beschreiben die auf diesen Seiten veröffentlichten Optionen, keine verbindlichen Branchenbereiche oder austauschbaren Standardgrößen.
Kaltbeschickung bedeutet auch nicht, ein unvermischtes Rezept zuzuführen und zu erwarten, dass die Schnecke jeden vorgeschalteten Compoundiervorgang ersetzt. Beschreiben Sie den zugeführten Stoff: seine Zusammensetzung, seine physikalische Form und seinen Zustand an der Einfüllöffnung. Eine Platte aus vorcompoundiertem Gummi, ein unregelmäßiger Streifen und ein erwärmter Zufuhrstrom sind unterschiedliche Spezifikationseingaben, selbst wenn sie denselben Polymernamen haben.
Weitere Hintergrundinformationen zu Produktfamilien finden Sie imKaufratgeber für Gummischrauben und -Zylinder. Die engere Aufgabe besteht hier darin, die Hardware zu definieren, die zu Ihrem Computer gehört.
2. Lesen Sie die Schraubenkonstruktion über ihr L/D-Verhältnis hinaus
Die Konstruktion von Gummiextrusionsschnecken erfordert mehr Details als nur einen Durchmesser und ein Verhältnis. Zwei Schnecken können einen gemeinsamen L/D-Wert haben, sich aber in Steigung, Kanaltiefe, Kerndurchmesser, Ganganordnung und Mischeigenschaften unterscheiden. Zeichnen Sie das Profil entlang des Arbeitsabschnitts auf, anstatt es auf eine einzige Bezeichnung wie „Kaltförderschnecke“ zu reduzieren.
Arbeitslänge und Gesamtlänge sind unterschiedliche Maße
Verwenden Sie bei der Berechnung von L/D die in der Zeichnung definierte Arbeitslänge. Notieren Sie die Gesamtlänge separat, zusammen mit den Angaben zu Antriebsschaft, Schultern und Spitze. Ein Lieferant benötigt sowohl die Bearbeitungsgeometrie als auch die Merkmale, die das Teil positionieren und antreiben.
Nehmen Sie zur Veranschaulichung einen konstanten Schraubendurchmesser von 60 mm an und definieren Sie L als Arbeitslänge. Bei L/D = 5 beträgt L 300 mm. Bei L/D = 18 beträgt L 1.080 mm. Hierbei handelt es sich um Rechenbeispiele, nicht um EJS-Modelldimensionen. Sie zeigen, wie viele Informationen ein Verhältnis verbergen kann; Sie beweisen nicht, dass eine der Schrauben in einen bestimmten Lauf passt oder eine bestimmte Leistung erzeugt.
Der Vorschubzustand verändert die Aufgabe der Schnecke
Konzeptvergleich. Geben Sie das tatsächliche Arbeitsprofil und die Maschinenschnittstellen an.
HEISSES FUTTER
Vorgewärmte Masse
Fördern + homogenisieren + Druck aufbauen.
Die vorgelagerte Aufbereitung ist Teil der Futterbedingung.
KALTFUTTER
Bei Raumtemperatur vorgemischte Brühe
Einnehmen + verarbeiten und erwärmen + homogenisieren.
Fördern Sie dann die Masse gegen den nachgeschalteten Widerstand.
Die Arbeitslänge ist nicht die Gesamtlänge
Nur illustrative Arithmetik. Gehen Sie von einem konstanten Durchmesser D = 60 mm aus und definieren Sie L als Arbeitslänge.
L/D = 5
L = 5 × 60 = 300 mm
Das orangefarbene Segment stellt die Arbeitslänge dar.
L/D = 18
L = 18 × 60 = 1.080 mm
Das orangefarbene Segment stellt die Arbeitslänge dar.
Das graue Antriebsschaftsymbol ist separat und nicht in der Arbeitslänge enthalten.
Vereinfachte Illustration, keine Produktzeichnung. Diese Verhältnisse sind kein Beweis für Passung, Leistung oder Austauschbarkeit.
Beschreiben Sie die Kanäle und den passenden Lauf
Geben Sie die axialen Positionen an, an denen sich das Profil ändert. Geben Sie in der Zeichnung die Steigung des Stegs, den Kerndurchmesser, die Kanaltiefe und relevante Details des Stegs an. Wenn die alte Extruderschnecke verschlissen ist, unterscheiden Sie die gemessenen Restmaße von den vorgesehenen Neuteilmaßen. Durch das Kopieren von Verschleiß in eine Ersatzzeichnung bleibt die falsche Grundlinie erhalten.
EJS listet auch separate Listen aufProdukte mit Bolzen und Zylinder aus Gummi. Gehen Sie nicht davon aus, dass jedes Kaltzuführungsdesign die gleiche Anordnung verwendet. TROESTERsProduktpalette im Bereich Gummiextrusionumfasst ebenfalls glatte und stiftartige Ausführungen. Wo Stifte installiert sind, müssen die Zylinderpositionen und die entsprechende Schneckengeometrie aufeinander abgestimmt sein. Das Entfernen oder Ersetzen einer einfachen Schraube erfordert eine Entwurfsprüfung und keine Änderung der Bestellbeschreibung.

3. Temperaturregelung gehört in die Teilespezifikation
Der Ausdruck „Kaltfütterung“ kennzeichnet den Zustand des eingehenden Rohmaterials. Das bedeutet nicht, dass die Verbindung kalt bleibt. Die mechanische Bearbeitung führt Wärme ein, während das Temperaturkontrollsystem Wärme über die Hardware hinzufügt oder abführt. Behandeln Sie die Zulauftemperatur, die Reglersollwerte und die gemessene Massetemperatur als separate Datensätze.
Diese Unterscheidung ist wichtig, wenn eine alte Extrusionsschnecke mit einem vorgeschlagenen Ersatz verglichen wird. Eine Controller-Anzeige beschreibt einen kontrollierten Ort oder Schaltkreis. Es bestimmt nicht selbst die Temperatur im gesamten Gummi bei der Entladung. Vermeiden Sie die Annahme eines Leistungsanspruchs, der nur auf identischen Controller-Einstellungen basiert.
TROESTER identifiziert Wasserheiz-/Kühlgeräte in seinemGS-Gummikabel-Extruder-Dokumentation. In der Produktbeschreibung zum Stifttyp von EJS geht es auch um die Warmwasserzirkulation. Diese Beispiele zeigen, warum Temperieranschlüsse in die Spezifikation gehören; Sie bedeuten nicht, dass jede Schnecke und jedes Zylinder identische interne Durchgänge oder Wasseranforderungen hat.
| Zu erfassendes Element | Informationen, die für eine Ersatzbewertung benötigt werden |
|---|---|
| Vorrat an der Einfüllöffnung | Physische Form und gemessener Einlasszustand, einschließlich Erwärmung vor dem Eingang |
| Kontrolle der Fasstemperatur | Zonengrenzen, Stromkreiskennzeichnung, Anschlusspositionen und die genehmigten Betriebsanforderungen |
| Schraubentemperaturregelung, falls vorhanden | Interne Durchgangsanordnung, Verbindungs-/Drehdurchführungsschnittstelle und die Originalzeichnung |
| Verbindungstemperatur | Messort, Methode und stabile Betriebsbedingungen |
| Thermische Einschränkung | Die angegebenen Verarbeitungsgrenzen der Verbindung und unterstützende Lieferanten- oder Laborinformationen |
Thermische Gleichmäßigkeit und Materialgleichmäßigkeit sind unterschiedliche Fragen. DerPaderborner Forschungwertet sie separat aus und bespricht lokale Erwärmung und Scorch. Seine Ergebnisse unterstützen die Überprüfung von mehr als einer Durchschnittstemperatur; Sie bieten keine universelle Betriebsgrenze für EPDM, NBR oder jede SBR-Formulierung.
Behalten Sie für die bestellte Hardware das genehmigte Kühllayout bei, es sei denn, es wird durch eine dokumentierte Neukonstruktion geändert. Schließen Sie nicht aus einem externen Foto auf eine interne Passage. Temperatureinstellungen und sichere Betriebsgrenzen sollten aus der tatsächlichen Verbindung und dem Maschinenverfahren stammen, nicht aus einem Vergleichsartikel.
4. Ist Kaltfutter immer schneller oder energieeffizienter?
Ein Feed-Label ist keine Leistungsgarantie. Beurteilen Sie einen Schrauben-und-Zylinder-Vorschlag anhand der qualifizierten Produktion anhand der tatsächlichen Mischung und der Werkzeuge. Ein höherer Ausstoßwert ist nur dann sinnvoll, wenn das Material innerhalb seiner Verarbeitungsgrenzen bleibt und das Produkt die gleichen Maß-, Oberflächen- und anderen Akzeptanzanforderungen erfüllt.
Beginnen Sie mit dem Teil des Prozesses, der verglichen werden soll. Bei einer Hot-Feed-Anordnung erfolgt die Aufbereitung vor dem Extruder. Ein Vergleich mit Kalteinspeisung, bei dem nur der Hauptantrieb berücksichtigt wird, ist nicht direkt vergleichbar mit einem Vergleich mit Heißeinspeisung, bei dem auch eine Wärmemühle berücksichtigt wird, oder umgekehrt. Ebenso ist die auf dem Typenschild des Laufwerks angegebene Leistung eine Kapazitätsangabe und kein Maß für den Energieverbrauch pro akzeptablem Kilogramm.
Verwenden Sie einen gemeinsamen Vergleichsdatensatz:
- Die gleiche Verbindungsidentifikation, Futterform und Zubereitungsgeschichte.
- Das gleiche Produkt, die gleiche Werkzeuganordnung und die gleichen vereinbarten Qualitätskriterien.
- Eine stabile Laufzeit mit Aufzeichnungen über Schneckengeschwindigkeit, Druck und Temperatur.
- Gemessene Energie für einen explizit identifizierten Gerätesatz.
- Akzeptierte Produktmasse, wobei die Ausschussproduktion separat erfasst wird.
Eine praktische Energiemaßnahme istgemessene Energie innerhalb der vereinbarten Grenze (kWh), geteilt durch akzeptierte Produktmasse (kg). Geben Sie an, ob die Grenze die vorgeschaltete Erwärmung, den Extruder und Temperierhilfsmittel umfasst. Vergleiche Gleiches mit Gleichem; Fügen Sie keine Geräte stillschweigend zwischen den beiden Datensätzen hinzu oder entfernen Sie sie nicht. Dies ist eine Vergleichsmethode und keine EJS-Energiesparaussage.
Für Ersatzkäufer ist zunächst zu klären, ob es darum geht, eine bewährte Spezifikation wiederherzustellen oder deren Verarbeitungsverhalten zu ändern. Die Wiederherstellung verschlissener Geometrien und die Neukonstruktion einer Schraube sind unterschiedliche Projekte. Das zweite erfordert eine vereinbarte Versuchsbasis und Akzeptanzgrenzen, kein Versprechen, das mit den Worten „Kaltfutter“ verbunden ist.
5. Wählen Sie die Verbindung und die installierte Leitung aus
Wenn Sie einen Extruder für Gummi spezifizieren, beginnen Sie mit den Zufuhrbedingungen und der erforderlichen Verarbeitungsaufgabe. Berücksichtigen Sie bei der Bestellung von Schnecke und Zylinder die mechanischen Einschränkungen der installierten Maschine. Eine Anwendung wie die Herstellung von Schläuchen, Profilen oder Reifenkomponenten ist ein nützlicher Hintergrund, identifiziert jedoch nicht eindeutig die erforderliche Hardware.
Auf den Hot-Feed- und Cold-Feed-Produktseiten von EJS sind beide Anwendungen von Gummiprodukten aufgeführt. Diese Überschneidung ist ein Grund, die tatsächlichen Informationen zur Mischung und Maschine zu senden, anstatt eine Schraube allein anhand des Namens des fertigen Produkts auszuwählen.
| Ihre Situation | Startentscheidung | Zu sendende Beweise |
|---|---|---|
| Austausch von Teilen im bewährten Hot-Feed-Verfahren | Behalten Sie das dokumentierte Feed-Konzept und die Schnittstellen bei, es sei denn, eine technische Prüfung genehmigt eine Änderung | Originalzeichnung, Zustand der vorgelagerten Zuführung, Verschleißprotokoll und Austauschziel |
| Ersetzen einer Kaltförderschnecke und eines Zylinders | Identifizieren Sie die installierte Kanal-, Misch- und Temperaturregelungskonfiguration | Arbeitsprofil, Laufzeichnung, Vorschubanordnung und Compound-Aufzeichnung |
| Bestellung eines Stiftlaufs | Definieren Sie Schnecke und Zylinder als passende Komponenten | Pin-Layout, entsprechende Schraubenmerkmale, Abschnittsidentität und genehmigte Abstände |
| Änderung der Compound- oder Füllstoffbeladung | Öffnen Sie die Geometrie- und Arbeitsflächenüberprüfung erneut | Alte und neue Rezepturinformationen, Verarbeitungsgrenzen und beobachteter Verschleiß |
| Erwägen Sie eine Änderung des Futterkonzepts | Überprüfen Sie den gesamten Satz betroffener Schnittstellen und Verarbeitungsanforderungen | Informationen zur Maschinenfähigkeit und ein genehmigter Designvorschlag, nicht nur eine längere Schraube |
Die Materialauswahl folgt dieser Definition der Aufgabe. Geben Sie das Grundmaterial und die Arbeitsfläche für Schnecke und Zylinder separat an, unter Berücksichtigung der jeweiligen Mischung und des Verschleißmechanismus. Eine härtere Oberfläche korrigiert eine nicht übereinstimmende Zufuhröffnung oder Kühlverbindung nicht. DerLeitfaden für Schnecken- und Zylindermaterialienerklärt diese separate Materialprüfung.
Halten Sie die Unsicherheit in der Anfrage spezifisch: Ein nicht identifiziertes Gewinde, eine fehlende Zeichnungsüberarbeitung oder ein unbekannter Kühlkanal können untersucht werden. „Für Gummi geeignet“ ist zu weit gefasst, um eine dieser Fragen zu beantworten.
6. Können Heiß- und Kaltfutter-Sets ausgetauscht werden?
Betrachten Sie gleiche Schraubendurchmesser nicht als Freigabe zum Austausch der Sets. Die Arbeitslänge ist nur eine Kompatibilitätsprüfung. Auch der Antriebsanschluss, die Fassbefestigung, die Einfüllöffnung und die Temperieranordnung müssen mit der installierten Maschine übereinstimmen. Ändert das Projekt das Feed-Konzept, geht die Prüfung über die zugekauften Teile hinaus.
Die folgende Checkliste ist eine Möglichkeit, diese Überprüfung zu organisieren. Es ist kein Ersatz für die Zeichnungen des Maschinenherstellers oder ein genehmigtes Installationsverfahren.
| Schnittstelle oder Funktion | Was zu definieren ist | Warum die Aufzeichnung wichtig ist |
|---|---|---|
| Antriebsende | Schaftabmessungen, Keilnut oder Keilnut, Schultern, Eingriff und Rotationskonvention | Definiert, wie das Teil das Drehmoment lokalisiert und erhält |
| Laufmontage | Pilot/Register, Flansch, Schraubenmuster, Bezugspunkt und axiale Position | Bezieht den Austausch auf die Maschinenstruktur |
| Arbeitsbereich | Durchmesserdefinition, Arbeitslänge, Profilübergänge und relevante Abstände | Definiert das Verarbeitungspaar und nicht eine Außendimension |
| Futteröffnung | Form, Position und Beziehung der Öffnung zu jeder Einzugswalze | Behält die installierte Feed-Anordnung bei |
| Anschlüsse zur Temperaturregelung | Anschlüsse, Schaltungsidentität und Schraubanschluss, sofern vorhanden | Verhindert, dass eine angenommene externe Übereinstimmung einen internen Unterschied verbirgt |
| Stifte, sofern vorhanden | Position, Ausrichtung, installierte Geometrie und entsprechende Schraubenmerkmale | Zeichnet eine abgestimmte Anordnung auf, nicht nur die Anzahl der Löcher |
| Entladungsende | Spitze, Passfläche, Flansch oder andere Original-Verbindungsdetails | Definiert die Verbindung zur Downstream-Assembly |
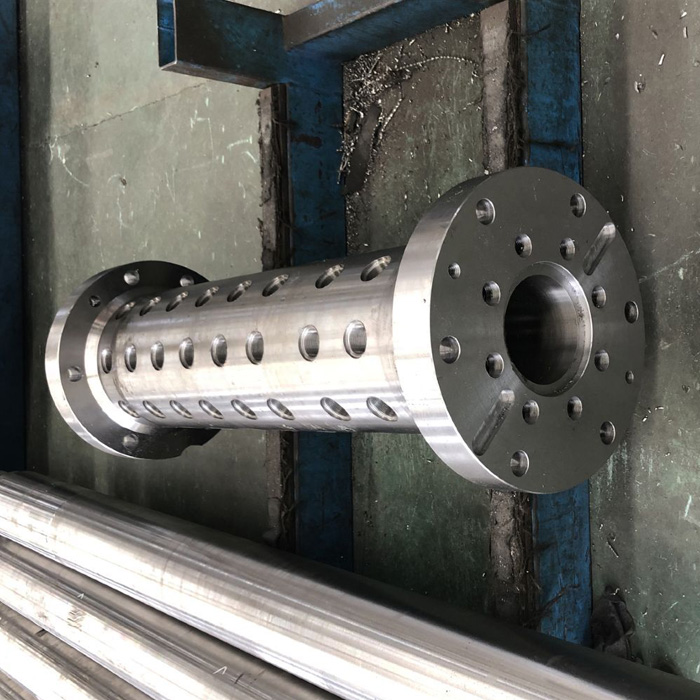
Notieren Sie bei einem Stiftzylinder jeden Abschnitt und seine Ausrichtung, bevor Sie das Spezifikationspaket zusammenstellen. Ein Foto kann dabei helfen, die Anordnung zu identifizieren, es kann jedoch nicht das Eindringen des installierten Stifts, den entsprechenden Schraubenbereich oder das Betriebsspiel bestätigen. Fordern Sie diese Definitionen separat an. Die ursprünglich genehmigte Geometrie sollte eine Nachbestellung regeln; ein sichtbar abgenutztes Exemplar sollte es nicht stillschweigend ersetzen.
7. Die EJS-Fabrikperspektive: Definieren Sie das Paar vor der Materialaktualisierung
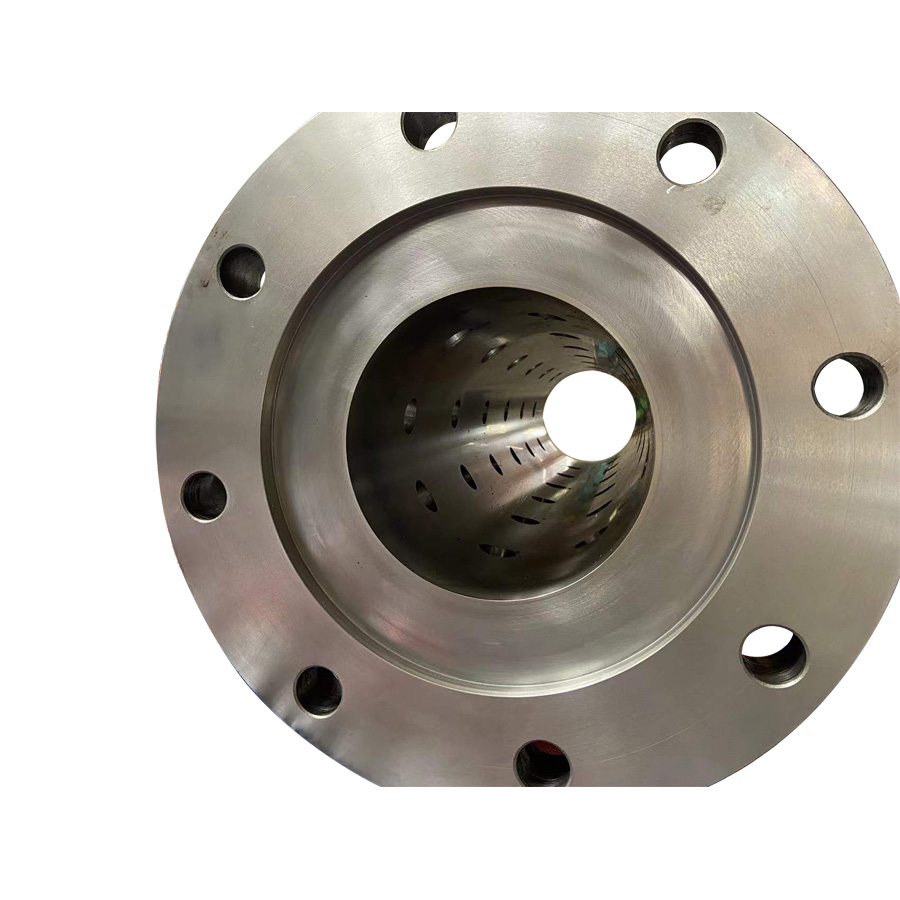
Bei einer Ersatzanfrage empfehlen wir, zunächst das ursprüngliche Zuführungskonzept und die passenden Schnittstellen zu ermitteln, bevor ein anderer Stahl oder eine andere Oberflächenbehandlung angefordert wird. Ein Foto hilft bei der Beschreibung des Teils und ein Produktname hilft bei der Weiterleitung der Anfrage. Beides ersetzt keine bemaßte Definition der Schraube und ihres passenden Zylinders.
Wir empfehlen, die Konstruktionszeichnung und den Zustand der Altteile in getrennten Aufzeichnungen zu erfassen. Die Zeichnung definiert den vorgesehenen Ersatz. Messungen und Fotos zeigen, was mit dem alten Set passiert ist. Wenn diese Aufzeichnungen nicht übereinstimmen, identifizieren Sie den Ort und die Zeichnungsüberarbeitung, anstatt das Werk zu bitten, eine ungeklärte Abmessung zu reproduzieren.
EJSsProduktinformationen zu Gummischrauben und -zylindernbeschreibt die Anpassung an Kundenzeichnungen und die Bereitstellung von Inspektionsberichten und Materialzertifikaten. Vereinbaren Sie für den konkreten Auftrag, welche Abmessungen und Materialanforderungen diese Aufzeichnungen nachweisen müssen.
Bereiten Sie die Anfrage in dieser Reihenfolge vor:
- Identifizieren Sie die Maschine und die tatsächliche Heiß- oder Kaltzuführungsanordnung. Geben Sie die ursprünglichen Teilenummern und verfügbaren Zeichnungsänderungen an.
- Schrauben- und Zylinderzeichnungen zusammen liefern. Definieren Sie die Arbeitslänge getrennt von der Gesamtlänge und zeigen Sie die Antriebs-, Befestigungs-, Zu- und Ableitungsanschlüsse an.
- Fügen Sie gegebenenfalls die Pin-Anordnung und Details zur Temperaturregelung hinzu. Markieren Sie unbekannte Merkmale, anstatt deren Abmessungen zu erraten.
- Beschreiben Sie die Zusammensetzung, die Futterform, die Füllstoffinformationen und die Verarbeitungsgrenzen. Geben Sie an, ob sich die Formulierung seit der Auswahl der Originalteile geändert hat.
- Hängen Sie das Altteil-Zustandsprotokoll an. Beschriften Sie Messpositionen und unterscheiden Sie abgenutzte Messwerte von nominalen Designwerten.
- Definieren Sie das Ziel und die Akzeptanzbasis: wiederholter Austausch oder Neukonstruktion, erforderliche Maßprüfung, Materialdokumentation und ein Test unter vereinbarten Bedingungen.
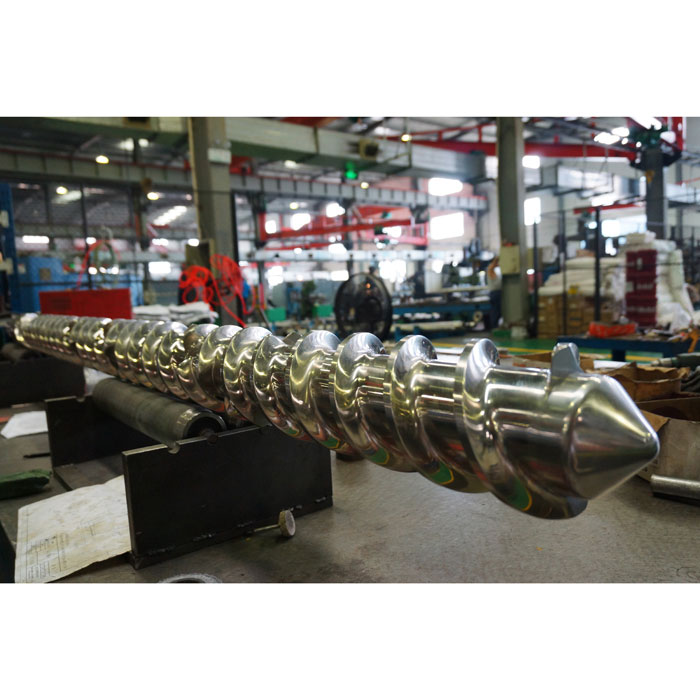
Senden Sie dieses Paket mit Ihrer AnfrageEJS-Gummischnecke und -Zylinder mit KaltzuführungoderHeißzuführungsbaugruppe. Es gibt dem Hersteller die Möglichkeit, ein definiertes Teil und eine Betriebsaufgabe zu überprüfen, statt ihn aufzufordern, aus zwei generischen Etiketten auszuwählen.
8. Häufig gestellte Fragen
Bedeutet Kaltvorschub, dass der Gummi während der Extrusion kalt bleibt?
Nein. Es beschreibt das Material, das in die Maschine gelangt. Die Schnecke arbeitet und erwärmt die Masse, während Temperaturkontrollgeräte die Wärmeübertragung regeln. Notieren Sie den Einlasszustand, die Reglereinstellungen und die gemessene Massetemperatur separat. Es gelten weiterhin die zugelassenen Verarbeitungsgrenzen des Compounds.
Benötigt jede Kaltschnecke aus Gummi einen Stiftzylinder?
Nein. Es gibt sowohl glatte als auch stiftartige Gummiextrusionskonfigurationen. Identifizieren Sie vor der Bestellung das installierte Design. Wenn Stifte vorhanden sind, müssen deren Positionen und installierte Geometrie mit den entsprechenden Schraubenmerkmalen übereinstimmen. Eine allgemeine Kaltfutterbeschreibung reicht nicht aus, um diese Übereinstimmung festzustellen.
Ist ein längeres L/D-Verhältnis für die Gummiverarbeitung immer besser?
Nein. L/D beschreibt die Länge im Verhältnis zum Durchmesser, nicht die allgemeine Eignung. Auch die benötigte Aufgabe, das Kanalprofil, die Temperaturführung und die Maschinenschnittstellen spielen eine Rolle. Die unterschiedlichen L/D-Einträge auf den Heiß- und Kaltvorschubseiten von EJS beschreiben diese Produktoptionen und sind keine Anweisungen zum Verlängern einer vorhandenen Schraube.
Kann eine Kaltförderschnecke eine Warmförderschnecke gleichen Durchmessers ersetzen?
Der gleiche Durchmesser allein reicht nicht aus. Überprüfen Sie die vollständige Schnecken- und Zylinderdefinition, Antriebs- und Montageschnittstellen, Zuführungsanordnung und Temperaturkontrollanschlüsse. Jede vorgeschlagene Änderung des Einspeisungskonzepts erfordert eine technische Überprüfung des betroffenen Systems, bevor ein Austausch oder eine Umstellung genehmigt werden kann.
Was sollte eine Ersatzanfrage beinhalten, wenn die Originalzeichnung fehlt?
Senden Sie die Maschinenidentifikation, Teilemarkierungen, beschriftete Fotos, zugängliche Abmessungen, Zufuhr- und Kühldetails sowie die Verbundinformationen. Trennen Sie bestätigte Messungen von unbekannten Merkmalen und abgenutzten Oberflächen. Der Hersteller kann dann ermitteln, welche zusätzliche Definition erforderlich ist; Das Muster soll nicht automatisch zur Soll-Neuteilzeichnung werden.