Eine Zahnzahl und ein Schaftdurchmesser können die Suche eingrenzen. Sie können die Innenbohrung eines Ersatzelements, seine Arbeitspassung, seine axiale Position oder seine Beziehung zur gepaarten Welle nicht definieren.
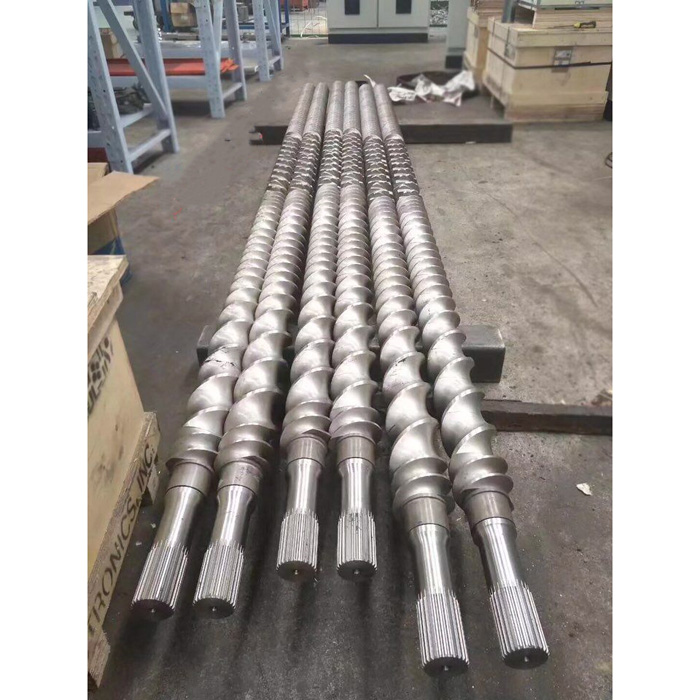
EJS listet derzeit Förder-, Misch-, Knet-, Übergangs-, Profil-, Schubkanten-, Dehn-, Igel-, Camelback- und Blisterschneckenelemente auf. Diese Vielfalt beschreibt, was ein Element auf der Prozessseite tut. Durch die Bohrung gehört das Element zu einem bestimmten Wellensystem. EJS bittet Käufer, Zeichnungen oder Muster für Angebote für Schraubenelemente einzusenden, da ähnliche äußere Formen unterschiedliche interne Verbindungen verbergen können.
Dieser Leitfaden schließt eine häufige Lücke zwischen Wartung und Kauf. Das Wartungsteam sieht einen Schacht und einen Stapel Elemente. Der Lieferant benötigt eine kontrollierte Definition jeder Oberfläche, die das Element positioniert oder Last überträgt. Das ist nicht derselbe Informationsstand.
Beginnen Sie mit der Trennung von vier Schnittstellen
Das WortSplinewird oft für mehrere Merkmale in einem Satz verwendet. Teilen Sie die Baugruppe auf, bevor Sie die Maße nehmen. Dadurch wird verhindert, dass eine korrekte Messung dem falschen Anschluss zugeordnet wird.
| Schnittstelle | Was es verbindet | Was muss kontrolliert werden | Häufiger Datensatzfehler |
|---|---|---|---|
| Getriebekupplung | Getriebeausgang zur Schneckenwelle | Verbindungstyp, Stecklänge, axiale Sicherung, Ausrichtung und Details zum Wellenende | Nennen Sie es den Element-Spline und senden Sie nur ein Foto vom Antriebsende |
| Außenprofil der Welle | Welle an Modulelemente schrauben | Profilgeometrie entlang des nutzbaren Elementstapels, Übergänge, Reliefs und Zustand nach axialer Position | Angenommen, ein Messwert am Ende repräsentiert den vollen Schaft |
| Innenbohrung des Elements | Jedes Element an der Welle | Passprofil, Elementbreite, Bohrungszustand, Einführung und Einbauausrichtung | Den Außensteg messen, aber die Bohrung weglassen |
| Axiale Retention | Elementstapel an seiner Positionierungsschulter, Spitze oder Verriegelung befestigen | Stapelbezugspunkt, nutzbarer Eingriff, Endbeschläge und installierte Stapellänge | Betrachten Sie einen korrekten Spline als Beweis dafür, dass der gesamte Stapel zusammengesetzt werden kann |
Eine Kopplung kann eine andere Geometrie als der Elementstapel verwenden. Eine Welle kann auch geschliffene Zapfen, Schultern, Gewinde, Aussparungen oder andere Übergänge umfassen, die nicht Teil der Keilverzahnung sind. Markieren Sie jedes Merkmal auf einer Längsskizze, bevor Sie das Maßblatt erstellen.
Warum Durchmesser und Zähnezahl den Spline nicht identifizieren
Zwei Wellen können die gleiche Zähnezahl und einen ähnlich gemessenen Außendurchmesser haben, sich aber in Zahnform, Eingriffswinkel, Steigung oder Modul, Passungsklasse, Zahndicke, Wurzelform, Zentriermethode, Steigungsmodifikation oder proprietärer Geometrie unterscheiden. Durch Abnutzung können zwei ursprünglich unterschiedliche Profile näher aussehen, als sie sind.
| Informationen bereitgestellt | Nützlich für | Kann ich immer noch nicht beweisen |
|---|---|---|
| Maschinenbauer und Modell | Auffinden einer wahrscheinlichen Maschinenfamilie und eines Dokumentensatzes | Die installierte Revision, Schachtmodifikation oder vorherige Nachrüstung |
| Anzahl der Zähne | Eliminieren von Profilen mit einer anderen Anzahl | Zahnform, Teilung, Passung, Zentrierung oder Größe |
| Bremssatteldurchmesser | Eine grobe erste Bildschirm- und Maßstabsprüfung | Nenndurchmesser, Wurzelgeometrie oder funktionelle Passung |
| Nahaufnahme | Zeigt die Anzahl der Zähne, sichtbare Schäden, Orientierungsmarkierungen und verfügbaren Zugang | Normbezeichnung, Toleranzen, Zahndicke oder Tragbild |
| Ein loses Element | Zeigt ein internes Profil und ein äußeres Elementformular | Ob die Bohrung abgenutzt ist, wo sie saß oder ob sie jedes Element repräsentiert |
| „DIN 5480“ ohne vollständige Zeichnungsbeschriftung | Hinweis auf eine mögliche Standardfamilie | Die Größe, Passform, Toleranz, Modifikation und Inspektionsanforderungen für dieses Teil |
Veröffentlichte OEM-Beispiele zeigen, warum es keine universelle Doppelschneckenverzahnung gibt. Coperion dokumentiert einen Evoluten-Spline mit Orientierungsmarkierungen auf einem ZSK-System und stellt eine andere Zähnezahl für ZSK 18 fest. Leistritz beschreibt sowohl Evolventen-Splines nach DIN 5480 als auch einen asymmetrischen Spline, der in der eigenen Produktentwicklung verwendet wird. Diese Beispiele sind ein Beweis für ein maschinenspezifisches Design und keine Dekodierungsregel für eine unbekannte Welle.
Wenn die Zeichnung einen Standard nennt, kopieren Sie die gesamte Beschriftung genau. Kürzen Sie es nicht auf die Standardnummer. Wenn kein Standard genannt wird, zeichnen Sie das Merkmal als unbekanntes Profil auf, bis eine qualifizierte Inspektion die Geometrie feststellt.
Ordnen Sie die Beweise vor dem Reverse Engineering
Käufer schicken oft alles, was sie haben, ohne zu sagen, welcher Artikel maßgeblich ist. Das führt zu versteckten Konflikten. Ordnen Sie die Beweise und notieren Sie, warum eine Quelle mit niedrigerem Rang verwendet wird.
| Rang | Beweis | Was es etablieren kann | Kontrollfrage |
|---|---|---|---|
| 1 | Genehmigte Maschinen- oder Teilezeichnung für die installierte Revision | Sollgeometrie, Toleranzen, Bezugssystem, Materialhinweise und Prüfanforderungen | Stimmt die Seriennummer oder der Änderungsdatensatz mit dieser Zeichnungsrevision überein? |
| 2 | Dokumentiertes, unbenutztes Ersatzteil, das bekanntermaßen für dieselbe Maschine passt | Eine physische Referenz sowohl für die Bohrung als auch für angrenzende Lokalisierungsmerkmale | Können Teilenummer und Herkunft zurückverfolgt werden? |
| 3 | Abgestimmtes Wellen- und Elementmuster mit aufgezeichneter Einbaulage | Tatsächliche Paarungsbeziehung, Schadensmuster und verfügbares Engagement | Wurden sie von derselben Station entfernt und als Paar aufbewahrt? |
| 4 | Gebrauchtteil ohne kontrollierte Zeichnung | Vorhandene Geometrie nach Verschleiß, Reparatur, Korrosion und Betriebsverformung | Bei welchen Oberflächen handelt es sich voraussichtlich noch um ungetragene Referenzen? |
| 5 | Fotos und manuelle Messungen | Layout, Merkmalsidentifizierung, ungefährer Maßstab und sichtbarer Zustand | Werden Maßstab, Blickrichtung und Messmethode angezeigt? |
| 6 | Maschinencode, Verkäuferliste oder verbale Beschreibung | Ein Suchhinweis | Welche physischen oder zeichnerischen Beweise bestätigen dies? |
Eine Quelle mit niedrigerem Rang ist nicht nutzlos. Es bringt einfach mehr Unsicherheit mit sich. Beispielsweise kann ein abgenutztes Element das einzige verfügbare Muster sein. Die richtige Reaktion besteht darin, den Verschleiß zu dokumentieren, mehr als eine axiale Position zu vergleichen, die Gegenwelle zu prüfen und zu vereinbaren, wie das Nennprofil wiederhergestellt werden soll. Die falsche Reaktion besteht darin, die größten und kleinsten Messwerte in eine Neuteilzeichnung zu kopieren, ohne zu erklären, was sie bedeuten.

Fixieren Sie das Koordinatensystem, bevor Sie eine Bemaßung aufzeichnen
Doppelschneckenaufzeichnungen versagen, wenn eine Person vom Getriebe und eine andere von der Auslassseite aus blickt. „Linke Welle“ und „im Uhrzeigersinn“ beschreiben dann unterschiedliche Teile bzw. Richtungen. Platzieren Sie oben auf jeder Zeichnung, jedem Fotoblatt und jedem Inspektionsbericht eine Koordinatenangabe.
Angabe der Mindestkoordinaten
Blickrichtung Vorschubrichtung Welle A / Welle B Axialer Bezug WinkelnullBeispielstruktur: „Vom Getriebe in Richtung Auslass gesehen. Welle A befindet sich auf der linken Seite des Betrachters. Der axiale Nullpunkt ist die getriebeseitige Elementschulter. Der Winkelnullpunkt ist die eingestanzte Referenzmarkierung, die in Foto P-03 dargestellt ist.“ Verwenden Sie das vorhandene Benennungssystem des Maschinenherstellers, sofern verfügbar.
Die Winkelposition kann auch dann von Bedeutung sein, wenn einzelne Elemente auf die Welle gleiten. Ein gepaarter Schraubensatz muss immer noch die beabsichtigte Beziehung zwischen Welle A und Welle B wahren, und einige Systeme verwenden Markierungen, um das Gewinde oder die Kupplungsposition zu kontrollieren. Das von Coperion veröffentlichte Beispiel verwendet Nullpositionsmarkierungen an beiden Wellenenden. Das ist ein OEM-spezifisches Beispiel, aber es verdeutlicht den Wert der Aufzeichnung vorhandener Markierungen vor der Entfernung.
Fotografieren Sie jedes Wellenende gerade und fügen Sie dann eine Schrägansicht hinzu, die die Schulter und den ersten vollständigen Zahn zeigt. Fügen Sie eine Skala, die Teilebezeichnung und einen Pfeil für die angegebene Blickrichtung hinzu. Spiegeln, drehen oder korrigieren Sie die Bilder nicht automatisch, nachdem Sie sie beschriftet haben.
Erstellen Sie einen Datensatz, der das Funktionsprofil beschreibt
Eine vollständige Aufzeichnung trennt Identifikationsmaße von Akzeptanzmaßen. Messschieber können die Identifizierung unterstützen, es ist jedoch eine qualifizierte Messmethode erforderlich, um ein Zahnprofil, eine Passung oder eine Toleranz festzustellen. In der Zeichnung sollte die für jedes Abnahmemerkmal verwendete Methode oder Lehre angegeben werden.
| Feld | Warum es wichtig ist | So nehmen Sie es sicher auf |
|---|---|---|
| Profil- oder Standardbezeichnung | Definiert die Geometriefamilie und die Prüfbasis | Kopieren Sie die vollständige Zeichnungsbeschreibung, einschließlich Größen- und Passformdaten. Schreiben Sie „unbekannt“, wenn es nicht dokumentiert ist |
| Anzahl der Zähne oder Lappen | Bietet eine grundlegende Identitätsprüfung | Zählen Sie alle sich wiederholenden Merkmale und fügen Sie ein beschriftetes Endansichtsfoto bei |
| Haupt- und Nebengeometrie | Lokalisiert Spitzen und Wurzeln der passenden Profile | Geben Sie an, ob jeder Wert zur Außenwelle oder zur Innenbohrung gehört und benennen Sie die Messmethode |
| Zahndicke oder Raumdefinition | Steuert die Arbeitsbeziehung zwischen den Flanken | Verwenden Sie das in der Zeichnung angegebene Maß oder die angegebene Stärke. Ersetzen Sie ihn nicht durch einen unabhängigen Messschieberwert |
| Profilform und Zentriermethode | Bestimmt, welche Oberflächen Lasten aufnehmen und übertragen | Entnehmen Sie dies der kontrollierten Zeichnung oder der qualifizierten Profilprüfung |
| Nutzbare Eingriffslänge | Zeigt an, wie viel Wellenprofil tatsächlich mit der Elementbohrung geteilt wird | Messen Sie zwischen funktionsfähigem Anfang und Ende, ohne Fasen, Aussparungen und beschädigte Eintrittsbereiche |
| Einlauf, Fase und Freistich | Beeinflusst die Montage und verhindert, dass nichtfunktionale Flächen als Eingriff behandelt werden | Bemaßen Sie jeden Übergang getrennt vom Arbeitsprofil |
| Schulter- und Axialposition | Platziert den Elementstapel relativ zur Maschine | Referenzieren Sie ein deklariertes axiales Datum und behalten Sie die Stapelreihenfolge bei |
| Aufbewahrungsfunktionen | Steuert die axiale Klemmung oder Verriegelung des Stapels | Zeichnen Sie Gewinde, Schlüssel, Muttern, Hülsen oder andere Kleinteile anhand Ihrer eigenen Zeichnung auf |
| Material- und Wärmebehandlung | Beeinflusst Festigkeit, Verschleißverhalten und Reparaturentscheidungen | Verwenden Sie eine nachvollziehbare Dokumentation oder Prüfung; Güteklasse nicht anhand der Farbe oder des Aussehens identifizieren |
| Zustand nach Position | Trennt die Nenngeometrie von lokalen Serviceschäden | Ordnen Sie die Messwerte der axialen Station, der Winkelposition, der Schachtidentität und der Fotonummer zu |
Notieren Sie die Rohwerte sowie die endgültige Zusammenfassung. Wenn das Merkmal an mehreren Winkelpositionen geprüft wird, bewahren Sie jede Position und die Messrichtung auf. Ein Durchschnitt kann einen exzentrischen, gestrahlten oder einseitigen Kontaktzustand verbergen, der den Fehler erklärt.
Behandeln Sie ein abgenutztes Muster als Beweismittel, nicht als Originalmaß
Ein gebrauchter Spline erzählt eine Servicegeschichte. Polierte Flanken zeigen Kontakt. Rötliche oder dunkle Ablagerungen können auf Passungsrost oder Korrosion hinweisen. Rollkanten und verdrängtes Material können dazu führen, dass ein Zahn an einer Stelle größer wird, obwohl die Arbeitsflanke Material verloren hat. Eine gerissene Wurzel ändert die Entscheidung für einen Ersatz völlig.
| Beobachteter Zustand | Was es zu bewahren gilt | Was als nächstes zu überprüfen ist |
|---|---|---|
| Helle Politur auf einer Flanke | Winkelposition, Wellenidentität und Elementposition | Ausrichtung der paarigen Welle, Kontaktverteilung und Bohrungszustand |
| Verschobenes Metall oder gerollte Eintrittskante | Vorgefundene Fotos vor dem Anziehen oder Reinigen | Einlaufschaden, Montagehistorie und das unverschlissene Profil hinter der Schadstelle |
| Reibende Ablagerungen oder Korrosionsflecken | Farbfotos und Rückstandsort | Relative Bewegung, Passungszustand, Verschmutzung und Feuchtigkeitseinwirkung |
| Lokaler Bohrungsverschleiß in einem Element | Elementcode, Breite, Prozessposition und benachbarte Elemente | Wellenzustand an derselben axialen Station |
| Wiederholter Verschleiß über mehrere Bohrungen hinweg | Stapelkarte und Messungen für jedes Element | Wellenweites Verschleißbild, Belastungs-, Ausrichtungs- und Klemmzustand |
| Wurzelanzeichen oder sichtbarer Riss | Standort, Länge, Ausrichtung und Bericht über die zerstörungsfreie Prüfung, falls verfügbar | Technische Disposition vor Wiederverwendung, Reparatur oder Weiterverladung |
Reinigen Sie erst, nachdem Sie den Vorgefunden-Zustand erfasst haben. Verwenden Sie die zugelassene Reinigungsmethode, damit durch den Vorgang keine Kanten abgerundet, Spuren entfernt oder neue Kratzer entstehen. Anschließend prüfen Sie die äußere Welle und die innere Elementbohrung an derselben axialen Station. Durch das Messen einer Seite der Verbindung kann die Ursache der Lockerung falsch diagnostiziert werden.
Wenn die Probe der einzige verfügbare Beweis ist, senden Sie nach Möglichkeit mehr als ein Element: eines von der gemeldeten Problemposition und eines von einer Position, von der angenommen wird, dass sie weniger abgenutzt ist. Geben Sie an, warum jede Probe ausgewählt wurde. Ein Lieferant kann dann den Zustand vergleichen, anstatt jedes Merkmal des schlechtesten Teils als nominell zu behandeln.
Ein aufgleitendes Teil ist nicht automatisch drehmomentfest
Die Montagepassung beantwortet eine Frage: Können die zusammenpassenden Teile unter den angegebenen Bedingungen ihre vorgesehene Position erreichen? Die Drehmomentkapazität beantwortet eine andere Frage. Leistritz identifiziert Wellenquerschnitt, Wellenmetallurgie, Keilwellengeometrie und Wellenhärtung als Faktoren bei der Kraftübertragung. Auch in der veröffentlichten Geschichte von Coperion wird die Welle-Element-Verbindung als zentral für das übertragbare Drehmoment behandelt.
Aus diesem Grund kann ein erfolgreicher Probeschlitten keine Neukonstruktion, einen Materialaustausch oder eine reparierte Welle validieren. Es entsteht kein Flankenkontakt unter Last, Ermüdungsfestigkeit, Wärmebehandlungsbedingungen, Wurzelspannung, axialer Klemmung oder der Kapazität der Getriebekupplung. Die Ersatzzeichnung und die technische Prüfung müssen diese Elemente kontrollieren.
| Überprüfen | Frage, es beantwortet | Frage, die es nicht beantwortet |
|---|---|---|
| Handmontage auf einem sauberen Schaft | Kann das Element das vorgesehene Profil passieren und die Position erreichen? | Trägt die Schnittstelle ein Betriebsdrehmoment? |
| Funktionsanzeige | Erfüllt die gesteuerte Funktion die Messgeräteanforderungen? | Stimmt das Wellenmaterial bzw. die Wärmebehandlung? |
| Profilinspektion | Stimmt die gemessene Geometrie mit der Zeichnung überein? | Sind Risse, Untergrundschäden oder Gebrauchslasten akzeptabel? |
| Material- und Härtenachweise | Entspricht der geprüfte Gegenstand den vorgegebenen Materialeigenschaften am geprüften Standort? | Ist die gesamte Welle frei von Geometrie- oder Ermüdungsproblemen? |
| Überprüfung des technischen Drehmoments | Ist der gesamte Lastpfad für den dokumentierten Betrieb akzeptabel? | Wird die Prozessseite die gewünschte Produktqualität liefern? |
Bitten Sie einen Ersatzlieferanten nicht, anhand von Fotos eine universelle Drehmomentgrenze zu bestätigen. Geben Sie die Maschinenleistung, die Originalzeichnungsanforderungen und den Umfang etwaiger Änderungen an. Wenn die Anforderung lediglich darin besteht, ein vorhandenes Element zu reproduzieren, sagen Sie dies deutlich und geben Sie die gesteuerte Schnittstellenzeichnung an.

Schließen Sie die Definition vor der Produktion
Der Zweck der Verifizierung besteht darin, unsichere Beweise in eine vereinbarte Herstellungsgrundlage umzuwandeln. Dies sollte geschehen, bevor Rohmaterial bereitgestellt wird oder erwartet wird, dass ein fertiges Element eine ungelöste Schnittstellenfrage löst.
- Identität in Einklang bringen.Vergleichen Sie Maschinenhersteller, Modell, Seriennummer, Getriebeidentität, Wellenteilenummer, Elementteilenummer und Änderungshistorie.
- Wählen Sie den Kontrollbeweis aus.Benennen Sie die Zeichnungsrevision, das genehmigte Ersatzteil oder den Reverse-Engineering-Bericht, der die Produktion regelt.
- Konflikte lösen.Listen Sie alle Unterschiede zwischen den Zeichnungs-, Proben- und Feldmessungen auf. Wählen Sie nicht stillschweigend den am einfachsten herzustellenden Wert.
- Vereinbaren Sie Bezugspunkt und Ausrichtung.Bestätigen Sie Welle A und Welle B, Blickrichtung, axialen Nullpunkt, Winkelnullpunkt und Installationsrichtung.
- Inspektion vereinbaren.Identifizieren Sie, für welche Merkmale ein Maßbericht, eine Profilmessung, eine Funktionslehre oder ein Materialnachweis erforderlich ist.
- Überprüfen Sie die erste hergestellte Schnittstelle.Verwenden Sie den vereinbarten Zeichnungs- und Prüfplan. Wenn eine physische Probemontage erforderlich ist, definieren Sie vor der Probe den sauberen Zustand, die Passreferenz und die Abnahmemethode.
- Frieren Sie die genehmigte Revision ein.Geben Sie die endgültige Zeichnung und das Inspektionsprotokoll an die Wartungsdatei zurück, damit der nächste Auftrag nicht mit einem nicht identifizierten, abgenutzten Muster neu gestartet wird.
EJS ist aktuellAnleitung zur kundenspezifischen Herstellung von Doppelschneckenmacht die gleiche Unterscheidung für größere Ersatzteile: Ein gebrauchtes Muster kann Layout und Schnittstellen zeigen, verschlissene Oberflächen sollten jedoch nicht automatisch zur neuen Sollgeometrie werden. DerFührung der Doppelschneckenelementekann dann verwendet werden, um die Funktion und Sequenz des Außenelements aufzuzeichnen, sobald die Bohrungsschnittstelle gesteuert ist.
Erstellen Sie ein RFQ-Paket, auf das ein Hersteller reagieren kann
Die kürzeste nützliche Ausschreibung ist nicht diejenige mit den wenigsten Dateien. Es ist diejenige, die bestätigte Fakten, gemessenen Zustand und offene Fragen trennt. Verwenden Sie einen Index, damit die Zeichnung, das Muster und die Fotos nicht mit einer anderen Maschine gemischt werden können.
| RFQ-Bereich | Erforderlicher Inhalt | Zu deklarierender Status |
|---|---|---|
| Maschinenidentität | Hersteller, Modell, Seriennummer, Getriebeidentität und installierte Modifikation | Bestätigt durch Typenschild oder Dokument / nur gemeldet |
| Ersatzfernrohr | Welle, Elementbohrung, bestimmte Elemente, kompletter Stapel, Kupplung oder nur Inspektion | Erforderlich / optional / in Prüfung |
| Zeichenpaket | Teilenummern, Revisionen, Einheiten, Bezüge, Spline-Beschriftungen und Aufbewahrungsdetails | Kontrolliert / nur als Referenz / veraltet |
| Beispielindex | Proben-ID, Welle A oder B, axiale Position, Entfernungsdatum und Zustand | Unbenutzt / gebraucht / abgenutzt / repariert / Herkunft unbekannt |
| Fotoindex | Endansichten, Profilansichten, Schadensnahaufnahmen, Maßstäbe, Ansichtspfeile und Teilebeschriftungen | Wie vorgefunden / nach der Reinigung / nach der Reparatur |
| Messbericht | Rohdaten, Standorte, Methoden, Instrumente oder Messgeräte und Umgebungsbedingungen, sofern relevant | Nur Identifikation / Abnahmemessung |
| Materialaufzeichnung | Spezifizierte Sorte, Wärmebehandlung, Härte oder Prüfberichte, falls erforderlich | Dokumentiert / getestet / unbekannt |
| Prozesskontext | Bearbeitetes Material, Betriebseinsatz, beobachtetes Symptom und Fehlerposition | Normaler Dienst / geänderter Dienst / Fehleruntersuchung |
| Offene Fragen | Jeder ungelöste Konflikt oder fehlende Akzeptanzwert | Muss vor dem Angebot / vor der Produktion / vor dem Versand geschlossen werden |
Geben Sie für ein Angebot für ein Ersatzelement auch Elementfunktion, Außendurchmesser, Breite, Teilung oder Scheibenwinkel, Händigkeit, Material- oder Behandlungsanforderung, Menge und Installationsreihenfolge an. EJS ist aktuellSchraubenelementseitelistet die von ihm gelieferten Elementfamilien auf und bittet Kunden um die Bereitstellung von Zeichnungen oder Mustern.
Senden Sie EJS Ihre Wellen- und Elementnachweise
Beschreiben Sie unten den Austauschumfang und fügen Sie dann die kontrollierten Zeichnungen, den Musterindex, die beschrifteten Fotos und den Messbericht auf der EJS-Anfrageseite bei. Markieren Sie jeden Wert, der von einer getragenen Probe stammt.
Häufig gestellte Fragen
Reichen Zähnezahl und Schaftdurchmesser aus, um ein Schneckenelement zu bestellen?
Nein. Sie sind nützliche Hinweise zur Identifizierung, aber sie definieren nicht die Zahnform, Teilung oder Modul, Passung, Zentriermethode, Zahndicke, Eingriffslänge, axiale Position oder Ausrichtung. Liefern Sie die kontrollierte Zeichnung oder veranlassen Sie eine qualifizierte Vermessung der Welle und der Gegenbohrung.
Kann ich einen DIN 5480-Spline anhand eines Fotos erkennen?
Nein. Ein Foto zeigt möglicherweise eine wahrscheinliche Evolventenform und die Anzahl der Zähne, es kann jedoch nicht die vollständige Standardbezeichnung, Größe, Passung, Toleranz oder Modifikation feststellen. Kopieren Sie die vollständige Beschriftung aus der Zeichnung oder überprüfen Sie das Profil mit einer vereinbarten Prüfmethode.
Sollen Welle und Elementbohrung gemeinsam gemessen werden?
Ja. Sie bilden eine funktionierende Verbindung. Überprüfen Sie die Außenwelle und die Innenbohrung an der gleichen axialen Position, während Sie bei jeder Messung Welle A oder B, Blickrichtung, Elementcode und Installationsstation beifügen.
Kann ein verschlissenes Element zum Definieren einer neuen Spline-Bohrung verwendet werden?
Es kann Reverse Engineering unterstützen, sollte aber nicht automatisch als Mastergröße behandelt werden. Zeichnen Sie Polieren, Reibverschleiß, verdrängtes Metall, Korrosion und lokalen Verschleiß auf, vergleichen Sie die Gegenwelle mit weniger abgenutzten Referenzen und vereinbaren Sie, wie die Nenngeometrie wiederhergestellt werden soll.
Was bedeutet die Eingriffslänge des Spline?
Dabei handelt es sich um die axiale Länge, über die die funktionalen Gegenprofile tatsächlich ineinandergreifen. Fasen, Einführungen, Freistellungen, beschädigte Eintrittskanten und andere nicht funktionierende Übergänge ausschließen, es sei denn, die Kontrollzeichnung definiert sie anders.
Warum ist die Nullposition oder Orientierungsmarke wichtig?
Es gibt den Inspektions- und Montageteams eine Winkelreferenz. Dadurch bleibt die Beziehung zwischen gepaarten Wellen, Elementpositionen und Kupplungsdetails erhalten. Nehmen Sie die Markierung aus einer angegebenen Blickrichtung auf und befolgen Sie die Montageanweisungen des Maschinenbauers.
Was soll ich EJS für ein Angebot für Doppelschneckenverzahnungen senden?
Senden Sie die Maschinen- und Getriebeidentität, den Austauschumfang, kontrollierte Zeichnungen und Überarbeitungen, die Ausrichtung der Welle A/B, die Reihenfolge der Elemente, beschriftete Muster, einen Rohmessbericht, einen Fotoindex, Materialanforderungen und alle ungelösten Konflikte. Markieren Sie deutlich, welche Maße von verschlissenen Teilen stammen.
OEM-Beispiele in diesem Artikel erklären, warum Spline-Systeme maschinenspezifisch sind. Sie stellen keine EJS-Produktspezifikationen dar und dürfen nicht ohne entsprechende Kontrolldokumentation auf einen anderen Extruder angewendet werden.