Wählen Sie Schnecken- und Zylindermaterialien aus, indem Sie den Baustahl, die Arbeitsfläche und den Herstellungsprozess an die tatsächliche Formulierung und den Versagensmechanismus anpassen. Eine höhere Härtezahl allein kann Ihnen nicht sagen, ob ein Ersatz dem Abrieb des Füllmaterials, chemischen Angriffen oder Metallkontakt standhält; Geben Sie Schraube und Zylinder separat an und überprüfen Sie dann, ob sie als Paar passen.
Ein nützliches Materialangebot erklärt, welcher Stahl die Last trägt, welche Oberflächen geschützt werden und wie diese Oberflächen überprüft werden. Es sollte auch die Bedingungen identifizieren, die hinter der Empfehlung stehen. Der gleiche Harzname kann ein ungefülltes Produkt, eine mit Mineralien gefüllte Mischung oder eine recycelte Mischung mit sehr unterschiedlichen Anforderungen an die Maschine beschreiben.
Vom EJS Industry Technical Team
Vor dem Angebotsvergleich:
- Stellen Sie fest, ob die Altteile Abrieb, Korrosion, Kontaktschäden oder eine Mischung davon aufweisen.
- Trennen Sie den Grundstahl von der Oberflächenbehandlung und der Arbeitslegierung.
- Geben Sie die komplette Masse inklusive Füllstoffart und Beladung an.
- Überprüfen Sie die Schnecke und den Zylinder an den entsprechenden axialen Positionen.
- Vereinbaren Sie vor der Produktion Materialidentifikation, Schutzbereiche und Abnahmemessungen.
1. Beginnen Sie mit dem Fehlermechanismus
Abrieb durch Füllstoffe und Verunreinigungen
Eine verschlissene Flugspitze und eine vergrößerte Bohrung sind Gründe, die Schleifleistung zu untersuchen, aber der Materialname auf der Bestellung ist nur ein Teil der Untersuchung. Notieren Sie den Füllstofftyp, seine Konzentration, die Rohstoffquelle und den Ort, an dem der Materialverlust am größten ist. Vergleichen Sie diese Angaben mit der Formulierung, die bei der Spezifikation der Originalteile verwendet wurde.
Eine erhöhte Füllstoffbeladung ist ein Grund, die Materialprüfung erneut zu eröffnen. Dies gilt auch für den Wechsel von einem kontrollierten Neufuttermittel zu einem recycelten Strom mit ungewisser Kontamination. Bewahren Sie neben den Messungen auch repräsentative Verbundmuster und Fotos der Altteile auf. Diese Aufzeichnungen geben dem Lieferanten etwas Nützlicheres als eine Anfrage nach einer härteren Schraube.
Korrosion und Metallkontakt erfordern unterschiedliche Untersuchungen
Förderschnecke und Laufführung von Davis-Standardunterscheidet zwischen abrasivem Verschleiß, korrosivem Angriff und adhäsivem Verschleiß durch Metallkontakt. Es identifiziert einige PVC-Verbindungen, korrosive Flammschutzmittel und Fluorkohlenwasserstoffe als Korrosionsprobleme, während Ausrichtung, Geradheit, Gleichmäßigkeit der Erwärmung und nicht übereinstimmende Arbeitsflächen zu Kontaktschäden beitragen können.
Nutzen Sie diese Unterscheidung, um die Untersuchung auszuwählen, anstatt das gesamte Problem anhand eines Fotos zu diagnostizieren. Lochfraß lenkt die Aufmerksamkeit auf die chemische Umgebung und den Oberflächenzustand. Bei der lokalen Bewertung ist eine Maschinen- und Ausrichtungsüberprüfung erforderlich. Allmählicher Dimensionsverlust in allen Arbeitsbereichen erfordert eine Verschleißkarte und eine Überprüfung der Rezeptur. Auf derselben Komponente können mehrere Mechanismen auftreten.
| Beobachteter Schaden | Beweise zum Sammeln | Anleitung für die Materialprüfung |
|---|---|---|
| Verlust der Flügelspitze und Vergrößerung der Bohrung | Abgeglichene axiale Messungen, Rezepturhistorie und Betriebsaufzeichnungen | Überprüfen Sie die Schleifleistung und die geschützten Oberflächen beider Teile |
| Lochfraß oder lokaler chemischer Angriff | Chemie der Verbindungen, Temperaturen, Ablagerungen und Oberflächenfotos | Überprüfen Sie die Korrosionsbeständigkeit und den Schutzumfang |
| Lokale Riefen oder Kontaktmarken | Geradheits-, Stütz-, Ausrichtungs- und Erwärmungsprüfungen | Untersuchen Sie die Maschine, bevor Sie eine Legierungsaufrüstung spezifizieren |
Bei der Tabelle handelt es sich um eine Inspektionsanleitung, nicht um einen Ersatzschwellenwert. Die Akzeptanzgrenzen sollten sich aus der genehmigten Zeichnung und der technischen Bewertung der Maschine ergeben. Eine Schadensbeschreibung hilft, die Fragen einzugrenzen; es stellt keine universelle materielle Antwort dar.
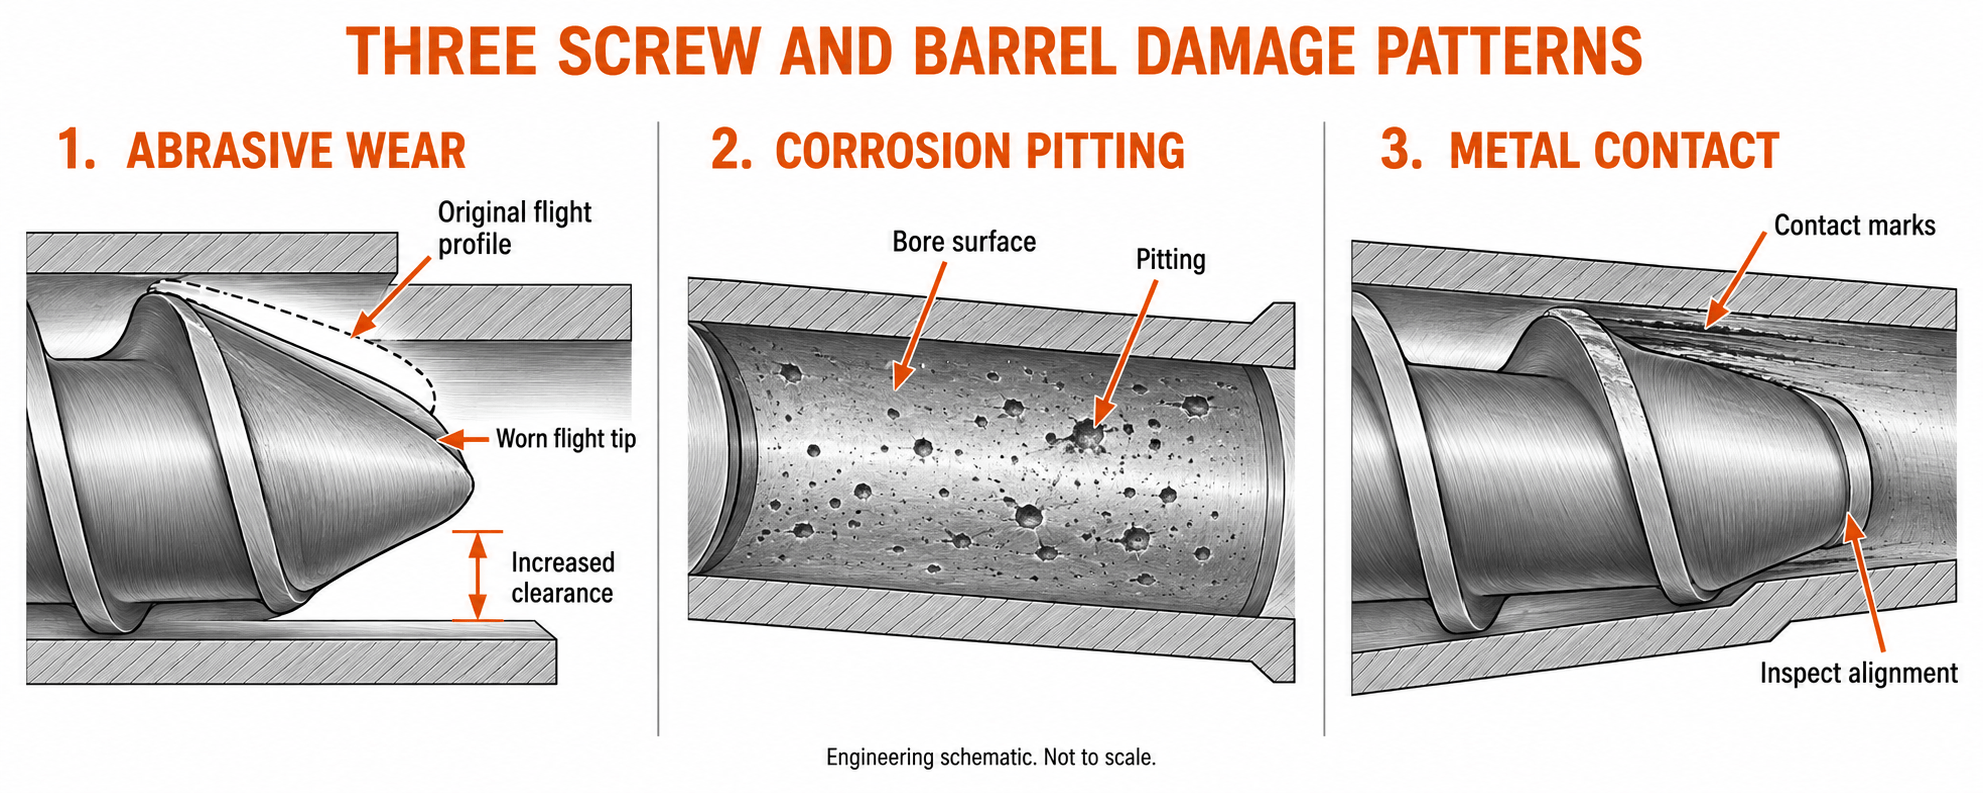
Technisches Schema der Schadensmuster. Nicht maßstabsgetreu; Das bloße Aussehen der Oberfläche lässt die Ursache nicht erkennen.
2. Basisstahl, Oberflächenbehandlung und Arbeitslegierung trennen
Der Stahl und die Arbeitsfläche erfüllen unterschiedliche Aufgaben
Behandeln Sie eine Schnecken- und Zylinderspezifikation als Beschreibung der Konstruktion. Der Kern der Schraube muss die Antriebslast tragen. Der Laufkörper sorgt für die Struktur rund um die Bohrung und ihre Schnittstellen. Auch ihre Arbeitsflächen müssen zur Masse passen. Durch die Zusammenfassung dieser Anforderungen im Begriff „verschleißfester Stahl“ werden die Informationen verborgen, die ein Käufer benötigt.
In Zitaten tauchen häufig drei Begriffe auf, die jedoch unterschiedliche Dinge beschreiben. Eine Bezeichnung wie 38CrMoAlA kennzeichnet einen Basisstahl. Beim Nitrieren handelt es sich um eine Oberflächenbehandlung. Colmonoy 83 bezeichnet eine Hartauftragslegierung. Eine Schraube kann daher auf bestimmten Flugflächen eine 38CrMoAlA-Basis und Colmonoy 83 haben, ohne dass diese Beschreibungen einander widersprechen.
EJSsBimetall-Produktspezifikationlistet Baustähle getrennt von Schnecken- und Zylinderlegierungen auf. Dies ist die sinnvolle Art, ein Angebot zu lesen: Identifizieren Sie die Komponente, das Grundmaterial, den Prozess und den geschützten Bereich, bevor Sie den Preis vergleichen.
Der Schutzumfang ist ebenso wichtig wie der Name der Legierung
Die Schneckensteg-, Schneckenflanken-, Wurzel- und Mischmerkmale sind unterschiedliche Oberflächen. Ein gepanzerter Steg bedeutet nicht automatisch, dass die gesamte Oberfläche, die mit der Schmelze in Berührung kommt, den gleichen Schutz hat. Ebenso beschreibt die Laufbohrungsauskleidung nicht das Material des Flansches, der Zufuhröffnung oder anderer Merkmale außerhalb dieser Auskleidung.
Fordern Sie eine Zeichnung an, die die Schutzgebiete markiert. Wenn die alte Schraube einen Wurzelschaden aufweist, während der Ersatzvorschlag nur die Legierung der Flügelspitze ändert, bedarf der Vorschlag einer erneuten Diskussion. Der gewählte Schutz muss die versagende Oberfläche erreichen.
Auch beim Nitrieren bedarf es einer präzisen Sprache. Es verändert den oberflächennahen Zustand des Stahls; es handelt sich nicht um einen separaten Gussliner. Das Grundmaterial kann Teil der schmelzkontaktierenden Konstruktion bleiben. Gehen Sie nicht davon aus, dass ein als behandelt beschriebenes Bauteil über eine unabhängige Legierungsschicht verfügt, die jede Arbeitsfläche bedeckt.
Fordern Sie für jedes Teil eine Konstruktionserklärung in dieser Reihenfolge an: Basisstahl, Wärmebehandlungszustand, Oberflächenverfahren, ggf. Arbeitslegierung, geschützter Bereich und Endkontrollanforderung. Diese Reihenfolge macht Unterschiede zwischen Angeboten sichtbar, bevor eine Bestellung aufgegeben wird.
3. Gängige Basisstähle und ihre Auswahlgrenzen
Lesen Sie die Note im Kontext des fertigen Bauteils
Die jetzigeEJS-Materialportfolioumfasst 38CrMoAlA, 40Cr, 42CrMo, 34CrAlNi7, 31CrMoV9, SKD11, SKD61, D2 Werkzeugstahl und Hastelloy. Die Verfügbarkeit einer Sorte macht sie nicht zum Standard für jede Schnecke oder jedes Zylinder. Die fertige Konstruktion und die Anwendung bestimmen immer noch ihre Rolle.
Fragen Sie bei einer behandelten Schraube, wie der gewählte Stahl und die Wärmebehandlungsbedingung den erforderlichen Oberflächenprozess unterstützen. Unterscheiden Sie bei einem ausgekleideten Lauf das Gehäusematerial von der Bohrungslegierung. Erkundigen Sie sich bei einer Werkzeugstahlkomponente nach dem tatsächlichen Lieferzustand und der Arbeitsfläche, anstatt davon auszugehen, dass der Sortenname eine bestimmte Härte anzeigt.
| Von EJS benanntes Material | Die Frage muss vor der Bestellung geklärt werden |
|---|---|
| 38CrMoAlA, 34CrAlNi7 oder 31CrMoV9 | Welche Kernbeschaffenheit und Oberflächenbehandlung sind für diese Schraube vorgeschrieben? |
| 40Cr oder 42CrMo | Handelt es sich dabei um das Strukturmaterial des Gehäuses und was schützt die Arbeitsbohrung? |
| Werkzeugstahl SKD11 oder D2 | Welche genaue Sorte, Behandlungsbedingung und Komponentenkonstruktion werden vorgeschlagen? |
| SKD61 | Wie passt die gewählte Bedingung zur tatsächlichen Temperatur und Belastung? |
| Hastelloy | Welche spezifische Legierungsbezeichnung ist für die chemische Umgebung erforderlich? |
Vermeiden Sie lockere internationale Notensubstitutionen
Eine Querverweistabelle ist für die Kommunikation nützlich, ein ungefähres Gegenstück ist jedoch keine Erlaubnis, Material zu ersetzen. Geben Sie die maßgebliche Qualität oder Norm an und lassen Sie den Lieferanten das tatsächlich gelieferte Material identifizieren. Wenn eine andere Sorte vorgeschlagen wird, prüfen Sie diese als Ersatz mit eigenen chemischen und mechanischen Anforderungen.
Dies ist insbesondere dann wichtig, wenn in einem Zitat ein weit gefasster Familienname verwendet wird. „Werkzeugstahl“ und „Nickellegierung“ beschreiben jeweils viele mögliche Materialien. Sogar ein bekannter kommerzieller Familienname benötigt möglicherweise ein bestimmtes Gradsuffix. Ein Materialzertifikat sollte diese Identifizierung klären und nicht denselben allgemeinen Wortlaut wie das Angebot wiederholen.
In die Bauentscheidung sind auch konkurrierende Grundstücke einbezogen. In seinemDiskussion über MetallurgieENTEK erklärt, warum ein tragender Kern und eine verschleißfeste Außenseite unterschiedlich gestaltet sein können. Dies unterstützt die getrennte Bewertung der strukturellen und arbeitsflächenbezogenen Anforderungen. Es stellt nicht dar, dass es sich bei der proprietären Konstruktion eines anderen Herstellers um ein EJS-Produkt handelt.
4. Was sich durch Nitrierung, Chrom und Bimetallkonstruktion ändert
Vergleichen Sie den Prozess und den Bereich, den er schützt
Ein Prozessvergleich ist nur dann sinnvoll, wenn im Zitat angegeben ist, wo der Prozess Anwendung findet. Beim Nitrieren wird ein oberflächennaher Bereich des Stahls verändert. Bei der Verchromung kommt es zu einer Ablagerung. Beim Auftragschweißen wird ausgewählten Oberflächen eine Arbeitslegierung hinzugefügt. Ein Bimetall-Lauf verbindet seinen Körper mit einer Arbeitsbohrungslegierung. Dabei handelt es sich um unterschiedliche Konstruktionen, nicht um austauschbare Bezeichnungen für eine Beschichtung.
EJS identifiziert Gasnitrieren auf seinemNitrierte Schneckenzylinderseite. Es istMaterialführerbeschreibt PTA-Aufpanzerung für Schnecken, Schleuderguss für Laufauskleidungen und Verchromung als separate Behandlung. Lesen Sie diese Beschreibungen zusammen mit der Zeichnung für die tatsächliche Bestellung.
| Konstruktion | Was ändert sich | Was die Spezifikation identifizieren muss |
|---|---|---|
| Nitrieren | Der oberflächennahe Zustand des Stahls | Behandlungsbereich, Härtemethode und vereinbarte Einarbeitungstiefendefinition |
| Verchromt | Eine abgeschiedene Oberflächenschicht | Standort, Fertigdicke, Finish und Prüfkriterien |
| Schraubenpanzerung | Legierung auf bestimmten Schraubenoberflächen hinzugefügt | Legierungssorte, Abdeckung, fertige Einlage und Geometrie |
| Bimetallische Laufauskleidung | Arbeitslegierung im Inneren des strukturellen Laufkörpers | Anforderungen an Bohrungslegierung, Herstellungsweg und fertige Auskleidung |
Fertigmaße und Schichtdefinitionen müssen übereinstimmen
Auf der Bimetall-Produktseite von EJS ist eine Schraubenlegierungsdicke von aufgeführt1,0 bis 1,5 mmfür die Optionen Ni60, Colmonoy 56 und Colmonoy 83. Dieser veröffentlichte Bereich ist ein nützlicher Ausgangspunkt, in der Bestellung sollte jedoch der endgültige Bedarf für die tatsächliche Komponente angegeben werden. Eine vor der Bearbeitung aufgetragene Schicht ist nicht automatisch die verbleibende Schicht auf dem fertigen Teil.Quelle: Bimetall-Schraubentabelle von EJS.
Die gleiche Disziplin gilt für einen nitrierten Fall: Geben Sie an, wie die Tiefe definiert und gemessen wird. Eine Messung der Oberflächenhärte kann nicht das vollständige Härteprofil darunter beschreiben. Geben Sie für eine Laufauskleidung die Sorte und den Endzustand an, anstatt jeder Legierung und Laufgeometrie eine Dicke zuzuweisen.
Käufer, die beide Konstruktionen vergleichen, können das nutzenEJS-Bimetallführung im Vergleich zu nitrierter Führungfür den umfassenderen Kompromiss. Hier ist die Auswahlfrage enger: Welches Verfahren schützt die Oberflächen, die dieser Formulierung ausgesetzt sind, und wie wird der fertige Schutz überprüft?
5. Vergleichen Sie Legierungsgrade über die Härte hinaus
Bewahren Sie Schnecken- und Zylinderlegierungen in separaten Tabellen auf
EJS nennt Ni60, Colmonoy 56 und Colmonoy 83 für Schrauben und EJS01 bis EJS04 für Zylinderlegierungen. Halten Sie diese Gruppen getrennt, wenn Sie ein Angebot prüfen. Eine Schneckenpanzerungssorte und eine Laufauskleidungssorte beschreiben unterschiedliche Komponenten und Herstellungsbedingungen.Quelle: EJS-Legierungstabellen.
| Schraubenlegierung | Zu vergleichendes Element im Angebot |
|---|---|
| Ni60 | Genaue gelieferte Legierung, geschützter Bereich und Eignung für die angegebene Verbindung |
| Colmonoy 56 | Lieferantenbezeichnung, hinterlegter Zustand und Anforderungen an die Arbeitsfläche |
| Colmonoy 83 | Karbidhaltiger Aufbau, Lagerzustand und Eignung für den Schleifeinsatz |
| Lauflegierung | Die von EJS veröffentlichten relativen Verschleiß-/Korrosionsbewertungen |
|---|---|
| EJS01 | Sehr gut / gut |
| EJS02 | Gut / sehr gut |
| EJS03 | Sehr gut / sehr gut |
| EJS04 | Ausgezeichnet / sehr gut |
Diese Bewertungen geben den qualitativen Vergleich von EJS wieder, nicht standardisierte Testergebnisse. Sie helfen, eine Diskussion anzustoßen; Sie legen keine gemessene Verschleißrate, keine Chemikalienbeständigkeitsgrenze oder einen Lebensdauermultiplikator fest.Quelle: EJS-Fasstabelle und Bewertungslegende.
Ein nützliches Beispiel vom Legierungshersteller
Das technische Datenblatt Colmonoy 83 vom September 2025 von Wall Colmonoy beschreibt Wolframcarbid in einer Nickel-Chrom-Wolfram-Matrix. Es gibt Overlay-Härtebereiche vonHRC 45 bis 55 für die Pulversorte -150+53 µm, UndHRC 43 bis 57 für die Pulversorte -180+63 µm. Hierbei handelt es sich um Ablagerungsbereiche des Legierungsherstellers für die angegebenen Pulverqualitäten, nicht um Abnahmemessungen einer fertigen EJS-Schraube.Quelle: Technisches Datenblatt Colmonoy 83.
Die karbidhaltige Struktur erklärt, warum die Gesamthärte allein ein unvollständiger Vergleich ist. Erkundigen Sie sich nach den verschleißfesten Bestandteilen, der Matrix, dem Zustand der Ablagerung und der Anwendung. Für zwei Legierungen mit ähnlicher Massenhärte können dennoch unterschiedliche technische Bewertungen erforderlich sein.
Geben Sie einen Test an, nicht nur eine Zahl
ASTM E18deckt Rockwell-Härteprüfungen ab und weist darauf hin, dass ein Messwert an einer Stelle möglicherweise nicht das gesamte Teil widerspiegelt.ASTM E384behandelt die Mikroindentationshärte und die Beurteilung von Härteschwankungen über kleine Distanzen. Hierbei handelt es sich um unterschiedliche Messfragen: Ein Massenmesswert und ein Profil über eine behandelte Region liefern unterschiedliche Informationen.
Für Schleifmittelvergleiche:ASTM G65Gibt die Testergebnisse für trockene Sand-/Gummiräder als Volumenverlust in Kubikmillimetern nach einem festgelegten Verfahren an. Ein geringerer Verlust weist auf einen größeren Widerstand in diesem Test hin. Der Standard warnt außerdem davor, das Ergebnis als exakte Vorhersage für eine bestimmte Betriebsumgebung zu betrachten.
Wenn ein Lieferant Testdaten liefert, vergleichen Sie die gleiche Methode, das gleiche Verfahren und den gleichen Probenzustand. Keine dieser Normen macht aus einem Legierungsnamen eine garantierte Betriebsdauer, und die Benennung der Norm stellt keinen Beweis dafür dar, dass eine bestimmte Lieferung danach getestet wurde.
6. Passen Sie das Materialsystem an die tatsächliche Rezeptur an
Geben Sie dem Lieferanten die Verbindung, nicht nur die Harzfamilie
Die Einkaufsbezeichnung „PP-Schneckenzylinder“ ist unvollständig, wenn die Maschine gefülltes PP verarbeitet. Geben Sie den Harzgrad, die Identität und Beladung des Füllstoffs, die Zusatzstoffe, den recycelten Anteil und die erwarteten Änderungen zwischen den Produkten an. Erklären Sie, ob der Ersatz eine stabile Formulierung oder mehrere Aufgaben in derselben Linie abdecken muss.
Trennen Sie Formulierungsinformationen von Betriebsinformationen. Für die Materialprüfung sind außerdem die tatsächlichen Prozesstemperaturen, der Laufgeschwindigkeitsbereich, Druckinformationen (sofern verfügbar) und die Schadenshistorie erforderlich. Eine nominelle Harzfamilie sagt dem Lieferanten nicht, welche Oberflächen fehlerhaft waren oder ob die Maschine Kontaktschäden erlitten hat.
| Tatsächliche Pflicht | Fragen, die die Auswahl verändern |
|---|---|
| Sauberes, ungefülltes Harz | Ist die Leistung der bestehenden Konstruktion akzeptabel und behält der Ersatz die genehmigten Spezifikationen bei? |
| Mineralgefüllte oder glasgefüllte Verbindung | Welche Füllstoffe und Beladungen sind vorhanden und wo konzentriert sich der Dimensionsverlust? |
| PVC oder eine Formulierung mit potenziell korrosiven Zusätzen | Welche Chemie, Temperatur und Ablagerungen begleiten den beobachteten Schaden? |
| Recyceltes Futter | Wie stabil sind die Zusammensetzung, die Kontaminationskontrollen und die Chargenbedingungen? |
| Hochtemperatur- oder chemisch anspruchsvoller Einsatz | Welche genaue Legierung und Oberflächenkonstruktion passen zur tatsächlichen Umgebung? |
Die Matrix organisiert die für eine Empfehlung erforderlichen Informationen. Es wird bewusst darauf verzichtet, jeder Harzfamilie eine Legierung zuzuordnen. Davis-StandardsVerschleißführungunterstützt die Berücksichtigung sowohl der abrasiven als auch der korrosiven Beanspruchung sowie des Maschinenzustands.
Änderungen im Rohstoff können eine alte Empfehlung ungültig machen
Behalten Sie die ursprünglich zugelassene Rezeptur mit der Materialspezifikation bei. Wenn die Füllstoffbeladung steigt oder sich der Recyclingstrom ändert, sollte die alte Empfehlung mit den neuen Bedingungen verglichen werden. Die Komponente wurde möglicherweise ordnungsgemäß nach der alten Spezifikation hergestellt und ist dennoch für die geänderte Aufgabe ungeeignet.
Stellen Sie bei chemisch anspruchsvollen Materialien das genaue Polymer und die entsprechenden Zusatzstoffe bereit. ENTEKsMetallurgie-Anleitungerörtert die getrennten Anforderungen von starker Korrosion und Abrieb. Verstehen Sie dies nicht als pauschale Empfehlung für jedes Fluorpolymer oder als Beweis dafür, dass jede Nickellegierung mit einer anderen austauschbar ist.
Wenn die Anwendung Lebensmittelkontakt- oder pharmazeutische Anforderungen umfasst, identifizieren Sie diese Anforderungen in der Anfrage und geben Sie die erforderlichen Dokumente an. Ein Stahlname, eine Oberflächenbehandlung oder eine allgemeine Produktbeschreibung stellt keine Zertifizierung oder Konformität für die fertige Baugruppe dar.
7. Überprüfen Sie das Paar und die Maschine, bevor Sie die Legierung aufrüsten
Fabrikperspektive: Aus einer Härteanforderung eine messbare Spezifikation machen
Bei unserem Nominal-90-mm-Einzelschnecken-Austauschprojekt war der erste Wunsch des Käufers eine höhere Härte. Ich begann mit der vollständigen PP-Formulierung, die 30 Gew.-% Calciumcarbonat enthielt, und überprüfte dann die Originalzeichnung und die abgenutzten Schnecken- und Zylinderabmessungen. Diese Arbeitsreihenfolge hielt die Materialdiskussion an die eigentliche Maschine gebunden.
Ich habe die Schnecken- und Zylindermaße den entsprechenden axialen Positionen zugeordnet. Die Messung eines Schraubengangs an einer Position und der Vergleich mit einer Bohrungsmessung an anderer Stelle würde die lokale Passung nicht beschreiben. Die Messwerte im Dosierbereich zeigten, dass der Austausch erforderlich war, um das Spiel der Zeichnung wiederherzustellen und die ausgewählten Arbeitsmaterialien bereitzustellen.
Wir haben Schraube und Zylinder separat spezifiziert. Die Schraube verwendete eine 38CrMoAlA-Basis mit Colmonoy 83-Flugpanzerung; Der Lauf verwendete einen 42CrMo-Körper mit einer EJS04-Auskleidung. Die Schutzgebiete und Inspektionsanforderungen habe ich den Materialbeschreibungen beigefügt. Das machte den Vorschlag präziser als ein allgemeines Versprechen höherer Härte.
Zur Abnahme habe ich die Abmessungen und die Materialidentifikation als separate Prüfungen behandelt. Ein korrekter Legierungsname würde einen falschen Durchmesser nicht akzeptabel machen. Ebenso könnte ein Bauteil seine Abmessungen einhalten, ohne nachzuweisen, dass die angegebene Arbeitslegierung geliefert wurde. Beide Anforderungen gehörten zur Bestellung.
Dieses Projekt verschärfte auch die Begrenzung von Einzelpunktmessungen. Das Ergebnis an der Station Messstrecke ermittelte die dortige Freigabe. Die anderen Achspositionen und Maschinenschnittstellen musste ich gesondert prüfen. Käufer sollten bei der Lektüre eines Inspektionsberichts die gleiche Unterscheidung treffen: Identifizieren Sie, was gemessen wurde, wo es gemessen wurde und welche Zeichnungsanforderung darin berücksichtigt wird.
Projektmessungen: Wiederherstellung des vorgegebenen Kaltspiels
An der verschlissenen Dosierstation betrug der Außendurchmesser des Schneckengangs89,65 mmund die Laufbohrung war90,25 mm. Das berechnete Kaltradialspiel betrug:
(90,25 − 89,65) ÷ 2 = 0,30 mm
Die genehmigte Zeichnung angegeben0,10 mman dieser Station. Bei der Maßabnahme wurde der neue Schneckengang vermessen89,95 mm, und die entsprechende neue Bohrung gemessen90,15 mm:
(90,15 − 89,95) ÷ 2 = 0,10 mm
| Messung an der gleichen axialen Station | Getragenes Paar | Neues Paar |
|---|---|---|
| Außendurchmesser des Schneckengangs | 89,65 mm | 89,95 mm |
| Durchmesser der Laufbohrung | 90,25 mm | 90,15 mm |
| Berechnetes Kaltradialspiel | 0,30 mm | 0,10 mm |
Quelle: Maße des gefüllten PP-Ersatzprojekts von EJS Industry und genehmigte Zeichnungsanforderungen.
Der Ersatz stellte den angegebenen Kaltabstand an dieser Station wieder her und reduzierte ihn um0,20 mm. Dieses dimensionale Ergebnis unterscheidet sich von einem Betriebsleistungsergebnis. Durchsatz, Schneckengeschwindigkeit, Schmelzetemperatur und anschließende Verschleißmessungen liefern die Betriebsaufzeichnungen, die zur Bewertung des Austauschs im Betrieb erforderlich sind.
Halten Sie Kältefreigabe und Laufverhalten getrennt
Die obige Berechnung teilt die Durchmesserdifferenz durch zwei. Sie beschreibt die Nennradialluft für die entsprechenden Kreisabschnitte; Dabei handelt es sich nicht um eine Messung des Spalts an jedem Punkt um eine exzentrische oder beschädigte Baugruppe herum. Der0,10 mmDie Abbildung gehört zur Zeichnung dieses Projekts und ist keine universelle Einstellung für alle 90-mm-Maschinen.
Überprüfen Sie die Ausrichtung der Maschine, die Geradheit, die Laufunterstützung und den Heizzustand, bevor Sie eine Legierungsverbesserung als vollständige Lösung betrachten. Diese Prüfungen berücksichtigen die von beschriebenen Bedenken hinsichtlich des KontaktverschleißesDavis-Standard. Eine verschleißfestere Oberfläche kann einen Einbau, der die Schraube gegen die Bohrung drückt, nicht korrigieren.
Für die fortlaufende Messung und Ersatzteilplanung steht Ihnen dieLeitfaden zur EJS-Lebensdauererklärt, wie man eine Basislinie verwendet und Messungen wiederholt. Bewahren Sie diesen Verschleißverlauf zusammen mit dem Rezepturprotokoll auf, damit bei der nächsten Materialentscheidung Belege vorliegen.
8. Geben Sie der Bestellung eine nachprüfbare Materialspezifikation an
Erstellen Sie die Bestellung anhand von Anforderungen, die das Empfangsteam überprüfen kann
Schreiben Sie die Anforderungen an Schnecke und Zylinder in separate Zeilen. Jede Komponente sollte über ein identifizierbares Grundmaterial, eine identifizierbare Arbeitsflächenkonstruktion und eine identifizierbare Akzeptanzbasis verfügen. Vermeiden Sie eine Reihenfolge, in der eine Legierung benannt wird und die andere Komponente nur als „passender Lauf“ beschrieben wird.
Verwenden Sie bei der Vorbereitung der technischen Anfrage diese Reihenfolge:
- Identifizieren Sie die Maschine und fügen Sie die genehmigten Schnecken- und Zylinderzeichnungen bei, einschließlich der für die Bestellung verwendeten Revision.
- Geben Sie die vollständige Rezeptur und Betriebsanweisung an, ggf. mit Altteilschadens- und Messkarte.
- Geben Sie den Basisstahl und den Zustand für jede Komponente an oder fordern Sie einen klar gekennzeichneten Vorschlag zur Genehmigung an.
- Identifizieren Sie die Schneckenpanzerung und die Zylinderauskleidung separat mit dem Herstellungsprozess und den geschützten Oberflächen.
- Vereinbaren Sie die Anforderungen an die fertige Schicht oder die definierten Anforderungen an das nitrierte Gehäuse sowie die Härtemethode und Messorte.
- Listen Sie die endgültigen Abmessungen, Schnittstellen und Prüfprotokolle auf, die zur Abnahme der Teile erforderlich sind.
- Behalten Sie die akzeptierten Abmessungen als Installationsgrundlinie für spätere Verschleißprüfungen bei.
Diese Reihenfolge erleichtert auch den Vergleich von Angeboten. Wenn bei einem Vorschlag der Basisstahl geändert wird, bei einem anderen nur die Mitnehmerpanzerung und bei einem dritten beide Arbeitsflächen ersetzt werden, handelt es sich um unterschiedliche technische Angebote. Beheben Sie diese Unterschiede, bevor Sie die Gesamtpreise vergleichen.
Materialaufzeichnungen und Kontaktinformationen
EJS gibt an, dass den gelieferten Schneckenzylindern ein Prüfbericht und ein Materialzertifikat beiliegen. Nutzen Sie diese Dokumente, um die vereinbarte Spezifikation mit der gelieferten Komponente zu verknüpfen: Die Materialidentifikation und der Maßbericht beantworten verschiedene Abnahmefragen.Quelle: Beschreibung der EJS-Qualitätsprüfung.
Für eine breitere Benutzeroberfläche und Kaufschecks verwenden Sie dieKaufratgeber für Extruderschneckenzylinder. Für eine Materialprüfung mit EJS senden Sie die Maschinenzeichnungen, Rezepturen und Altteilnachweise ansales@ejsscrewbarrel.com, oder rufen Sie an+86-574-83065911. Die Büroadresse von E.J.S Industry Co., Ltd. lautet55 Dongdu Road, Bezirk Haishu, Ningbo, China. Quelle: EJS-Kontaktseite.
Legen Sie der ersten Anfrage den von Ihnen benötigten Antrag und die Unterlagen bei. In einem Angebot können dann die vorgeschlagene Konstruktion und die für die Annahme erforderlichen Nachweise aufgeführt werden, anstatt Sie aufzufordern, zwischen ungeklärten Härtewerten zu wählen.
9. Häufig gestellte Fragen
Woraus bestehen Extruderschnecken und -zylinder?
Die Konstruktion kann einen Baustahl mit einer behandelten Oberfläche, einer Schraubenpanzerung oder einer Trommelauskleidung kombinieren. Identifizieren Sie das Grundmaterial und die Arbeitsfläche jeder Komponente separat. EJS listet Stähle einschließlich 38CrMoAlA und 42CrMo sowie benannte Schnecken- und Zylinderlegierungen aufBimetall-Spezifikation.
Ist 38CrMoAlA besser als ein Bimetall-Schraubenzylinder?
Sie beschreiben verschiedene Dinge. 38CrMoAlA ist ein Basisstahl, während Bimetall eine Konstruktion mit einer Arbeitslegierung beschreibt. Eine Schraube kann eine 38CrMoAlA-Basis und eine zusätzliche Legierung auf ihren Gewindegängen verwenden. Vergleichen Sie komplette Konstruktionen für die tatsächliche Aufgabe, nicht diese beiden Begriffe isoliert.
Bedeutet eine höhere Härte immer eine bessere Verschleißfestigkeit?
Nein. Berücksichtigen Sie die Legierungsstruktur, den geschützten Bereich, den Zustand der Ablagerungen und den Verschleißmechanismus.ASTM G65bewertet den Abrieb durch Volumenverlust unter definierten Testbedingungen, währendASTM E18befasst sich mit der Rockwell-Härte. Keine der Messungen allein sagt die Betriebslebensdauer einer kompletten Baugruppe voraus.
Müssen Schnecke und Zylinder aus derselben Legierung bestehen?
Nein. Sie müssen ein geeignetes Arbeitspaar bilden, aber die Schneckenpanzerung und die Zylinderauskleidung können aus unterschiedlichen Materialien bestehen. Bei unserem gefüllten PP-Projekt wurde eine Flugpanzerung aus Colmonoy 83 mit einer Laufauskleidung aus EJS04 verwendet. Überprüfen Sie die Materialverträglichkeit, die Oberflächenbeschaffenheit und die vorgegebene Passung.
Sollte ein Füllstoff- oder Recyclingfutterwechsel eine Materialüberprüfung auslösen?
Ja. Geben Sie die überarbeitete Rezeptur, die Füllstoffbeladung, die Rohstoffkontrollen und die Betriebsbedingungen an. Vergleichen Sie diese Änderungen mit dem Zoll, der für die ursprüngliche Auswahl verwendet wurde. Bewahren Sie die Altteilmaße und Schadensaufzeichnungen auf, damit sich die Überprüfung auf die betroffenen Oberflächen konzentrieren kann, anstatt standardmäßig eine härtere Legierung zu verwenden.
Welche Dokumente sollten einer Materialspezifikation beiliegen?
Fordern Sie für jedes Teil eine Materialidentifikation und die vereinbarten Prüfprotokolle an. In der Verordnung sollten auch Schutzgebiete, Oberflächenprozessanforderungen und Messorte festgelegt werden. EJSsProduktseitegibt an, dass den gelieferten Schneckenzylindern Inspektionsberichte und Materialzertifikate beiliegen; Definieren Sie vor der Produktion den projektspezifischen Umfang.