Ein Extruderschneckenzylinder hält so lange, wie sein Zustand es der Linie ermöglicht, die erforderliche Leistung und Produktqualität innerhalb eines akzeptablen Prozessfensters zu erreichen. Harz, Füllstoffe, Verunreinigungen, Geometrie und Betriebslast verändern die Lebensdauer, sodass bei einer kalendarischen Altersschätzung diese Bedingungen berücksichtigt werden müssen. Messen Sie bei einer Linie, die bereits in Produktion ist, die Schnecke und den Zylinder an wiederholbaren Stellen, berechnen Sie die aktuelle Verschleißrate und verwenden Sie diese zusammen mit Produktionstrends, um die nächste Inspektion und den nächsten Austausch zu planen.
- Verfolgen Sie Betriebsstunden und Rezepturänderungen, nicht nur das Installationsdatum.
- Messen Sie beide Teile: Der Schneckengangverschleiß und der Laufbohrungsverschleiß vergrößern das gleiche Spiel.
- Vergleichen Sie die Leistung pro U/min, die Schmelzetemperatur und die Qualität mit einem stabilen Referenzlauf.
- Prognostizieren Sie eine maschinenspezifische Planungsgrenze und planen Sie dann Zeit für Beschaffung und Installation ein.
- Bewerten Sie die Prognose nach einer wesentlichen Änderung, einem beschleunigten Verschleiß oder einem unerwarteten Schaden neu.
1. Was bedeutet die Lebensdauer Ihrer Extrusionslinie?
Eine Schraube kann sich auch dann noch drehen, wenn sie für ein bestimmtes Produkt nicht mehr nützlich ist. Eine Linie, die eine anspruchsvolle Folie oder ein anspruchsvolles Profil herstellt, kann ihr akzeptables Prozessfenster verlieren, bevor die Hardware eine strukturelle Grenze erreicht. Umgekehrt kann der Austausch eines Soundsets nur deshalb, weil es ein Jubiläum erreicht hat, nutzbare Kapazität verschwenden.
Teilen Sie die Entscheidung in drei Fragen auf. Bleibt die Hardware innerhalb ihrer genehmigten Maß- und Zustandsgrenzen? Kann der Prozess ein akzeptables Produkt mit der erforderlichen Geschwindigkeit herstellen? Kostet eine Weiteroperation mehr als ein geplanter Eingriff? Der erste betrifft die Teile, der zweite das Produkt und der dritte die Produktionsplanung. Eine Lebensschätzung ist unvollständig, es sei denn, sie gibt an, welchen Endpunkt sie vorhersagt.
Notieren Sie den Dienst hinter der Nummer
Behalten Sie das Installationsdatum bei, zeichnen Sie aber auch die Produktionsstunden, das verarbeitete Material und den Rezepturverlauf auf. Leerlaufzeit ist nicht dasselbe wie Bearbeitungszeit. Verarbeitete Tonnen liefern einen Kontext, können jedoch keine direkten Vergleichbarkeit verschiedener Verbindungen oder Maschinenkonfigurationen ermöglichen.
| Aufzeichnen | Warum es in eine Lebensbeurteilung gehört |
|---|---|
| Schnecken- und Zylinderidentitäten | Verhindern Sie Vermischungshistorien nach Austausch oder Neuaufbau |
| Betriebsstunden | Definieren Sie das Intervall zwischen den Inspektionen |
| Harz, Füllstofftyp und Beladung | Erklären Sie Veränderungen in der Verschleißumgebung |
| Quelle und Anteil des Mahlguts | Identifizieren Sie Veränderungen in der Kontamination und Futterkonsistenz |
| Leistung, Drehzahl und tatsächliche Schmelzetemperatur | Zeigen Sie die mit dem Datensatz verbundene Last und Leistung an |
| Neuzustandsmessungen und genehmigte Grenzwerte | Definieren Sie, was sich geändert hat und welche Maßnahmen erforderlich sind |
Die Erfahrung eines Lieferanten in einem eng abgestimmten Aufgabenbereich kann bei der Erstellung eines ersten Inspektionsplans hilfreich sein. Fragen Sie nach der Formulierung, der Komponentenkonstruktion, den Stunden und den Akzeptanzkriterien, die dieser Erfahrung zugrunde liegen. Sobald Ihre eigenen Messungen verfügbar sind, verwenden Sie diese zur Verfeinerung des Plans, anstatt das Austauschintervall einer anderen Anlage als feste Regel zu betrachten.
2. Welche Bedingungen verändern die Verschleißrate?
Der Name des Polymers allein beschreibt die Aufgabe nicht. Natürliches PP und PP mit mineralischem Füllstoff erfüllen unterschiedliche Verschleißbereiche. Neben dem Harz spielen auch die Art des Füllstoffs, die Beladung, die Partikeleigenschaften und die Verunreinigung eine Rolle. Eine wesentliche Änderung sollte daher im Wartungsprotokoll erscheinen, auch wenn das Maschinenmodell und die Schneckendrehzahl unverändert bleiben.
Jeff KuhmansAnalyse der Lebensdauer von Schnecken und Zylindernunterscheidet abrasiven Verschleiß, korrosiven Angriff und metallisch haftenden Verschleiß. Es wird auch das Verkeilen von Feststoffen besprochen, wenn der Schmelzabschnitt das ihm zugeführte Material nicht verarbeiten kann. Diese Mechanismen erfordern unterschiedliche Korrekturmaßnahmen. Eine härtere Oberfläche allein kann eine Geometrieabweichung oder ein Problem mit der Maschinenausrichtung nicht beheben.
Geben Sie die Arbeitsfläche an, nicht nur den Grundstahl
EJS verwendet PTA-Aufpanzerung für Bimetallschnecken und Schleuderguss für Bimetall-Zylinderauskleidungen. DerBimetallische Produktspezifikationen von EJSunterscheiden folgende fertige Legierungsdicken:
| Komponente | Gelistete Arbeitslegierungen | Aufgeführte Legierungsdicke |
|---|---|---|
| Schraubenpanzerung | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 bis 1,5 mm |
| Lauffutter | EJS01 | 2,0 bis 3,0 mm |
| Lauffutter | EJS02, EJS03, EJS04 | 1,5 bis 2,0 mm |
Hierbei handelt es sich um Konstruktionsangaben, nicht um zulässigen Verschleiß oder garantierte Betriebsstunden. Die Leitung kann an akzeptabler Pumpleistung verlieren, während erhebliches Schutzmaterial zurückbleibt. Die Division der Schichtdicke durch eine angenommene Verschleißrate ergibt keine Aussage über die Nutzungsdauer.

Passen Sie die Reaktion an den Schaden an
Kontinuierlicher Verlust von Flugmaterial erfordert eine andere Beurteilung als vereinzelte Riefen, Lochfraß oder eine beschädigte Ablagerung. Notieren Sie, wo der Schaden auftritt und welche Formulierung vor seinem Auftreten ausgeführt wurde. Berücksichtigen Sie bei langen Läufen die Ausrichtung und den Zustand der Halterung in der Untersuchung, anstatt anzunehmen, dass ungleichmäßiger Verschleiß beweist, dass die Legierung falsch war.
Benutzen Sie dieLeitfaden für Schnecken- und Zylindermaterialienfür die Materialauswahl und dieVergleich zwischen Nitrierung und Bimetallfür Bauentscheidungen. Konzentrieren Sie sich bei der Lebensdauerbeurteilung darauf, was die eingebauten Teile tun.
3. Probleme mit dem Verschleiß der Extruderschnecke: Was ändert sich, bevor es zu einem Ausfall kommt?
Die Linie kann ihre normale Leistung beibehalten, während der Bediener zum Ausgleich die Schneckengeschwindigkeit schrittweise erhöht. Wenn man nur kg/h beobachtet, kann diese Änderung übersehen werden. Mark Spalding und Timothy Womer definieren in ihrem Bericht die spezifische Rate als Leistung dividiert durch die SchneckengeschwindigkeitEinzelschnecken-Verschleißanalyseund erläutern, wie eine Geschwindigkeitskompensation mit einer höheren Austrittstemperatur einhergehen kann.
Vergleichen Sie einen wiederholbaren Produktionszustand
Zeichnen Sie eine bestimmte Ausgabe auf als(kg/h) / U/min. Ein Rückgang muss untersucht werden, wenn die Formulierung, die Zufuhrart und die nachgeschalteten Bedingungen vergleichbar sind. Es handelt sich nicht um eine Verschleißmessung an sich. Eine Änderung der Harzviskosität, der Zuführung oder des Siebzustands kann die Leistung verändern, ohne dass es zu einem entsprechenden Metallverlust kommt.
| Produktionsbeobachtung | Überprüfen Sie dies, bevor Sie es auf Verschleiß zurückführen |
|---|---|
| Für die vorherige Ausgabe ist mehr U/min erforderlich | Rezeptur, Futterkonsistenz, Druckbedarf und vorherige Einstellungen |
| Höhere tatsächliche Schmelzetemperatur | Sensorzuverlässigkeit, Heiz-/Kühlbetrieb und Geschwindigkeitsänderungen |
| Druckinstabilität | Zuführung, Siebzustand, Düsenbeschränkung und Temperaturkontrolle |
| Schwarze Flecken, Gele oder ungeschmolzen | Ablagerungen, Aufenthaltsbedingungen, Materialveränderungen und Schmelzleistung |
| Höhere Energie pro Einheit gutes Produkt | Produktions-, Ausschuss-, Messgrenzen- und Betriebsanpassungen |
Verwenden Sie einen Referenzlauf mit stabiler Produktion und akzeptabler Qualität. Speichern Sie Leistung, U/min, tatsächliche Schmelzetemperatur, Kopfdruck und Ausschussrate. Wenn Sie Energie aufzeichnen, legen Sie fest, ob sie den Extruder oder die gesamte Linie abdeckt, und lassen Sie diese Grenze unverändert. Das Mischen der Gesamtleitungsenergie mit reinen Extruder-Messwerten führt zu einem irreführenden Trend.
Führen Sie neben den Messwerten einen kurzen Anpassungsverlauf. Ein nur aus Endeinstellungen zusammengesetzter Trend kann nicht zeigen, wie oft der Bediener eingreifen musste. Kuhman beschreibt, wie eine inkrementelle Prozesskompensation eine Verschlechterung verdecken kann, bis Produktivität oder Qualität nicht mehr akzeptabel sind. Das ist ein Grund, frühzeitig nachzuforschen, und kein Beweis dafür, dass jeder schwierige Lauf neue Teile erfordert.
Anhaltende Veränderungen nach grundlegenden Prozessprüfungen rechtfertigen eine geplante Maßprüfung. Schleifen, vermuteter Metallkontakt oder Metallfragmente erfordern sofortiges Handeln im Rahmen der Sicherheitsvorkehrungen der Maschine; Warten Sie nicht auf einen passenden Inspektionstermin oder eine berechnete Lebensdauer.
4. Laufverschleißmessung: Beide Teile an passenden Stellen prüfen
Messen Sie den Außendurchmesser (OD) des Flügels und den Innendurchmesser (ID) des Laufs an den entsprechenden axialen Stationen. Der Vergleich des kleinsten Schraubenwerts mit einem unabhängigen Zylinderwert beschreibt nicht die Passung an beiden Stellen. Geben Sie jeder Station einen Abstand zu einem definierten Bezugspunkt, damit ein späterer Techniker sie wiederfinden kann.
Reiloys Leitfaden zur vorbeugenden Wartungbeschreibt gereinigte, gekühlte Messungen unter Verwendung eines Laufbohrungsmessgeräts und geeigneter Messgeräte für den Außendurchmesser der Schraube, mit separaten Prüfprotokollen. Wählen Sie kalibrierte Geräte und eine für die Bauteilgeometrie geeignete Methode. Erfassen Sie Prüftemperatur, Winkelausrichtung und Wiederholgenauigkeit mit den Abmessungen.
Halten Sie das radiale und diametrale Spiel getrennt
An einer entsprechenden Station für die Kreishüllenberechnung:
- Durchmesserspiel = Innendurchmesser des Zylinders minus Außendurchmesser des Schneckengangs.
- Radialspiel = Diametralspiel geteilt durch 2.
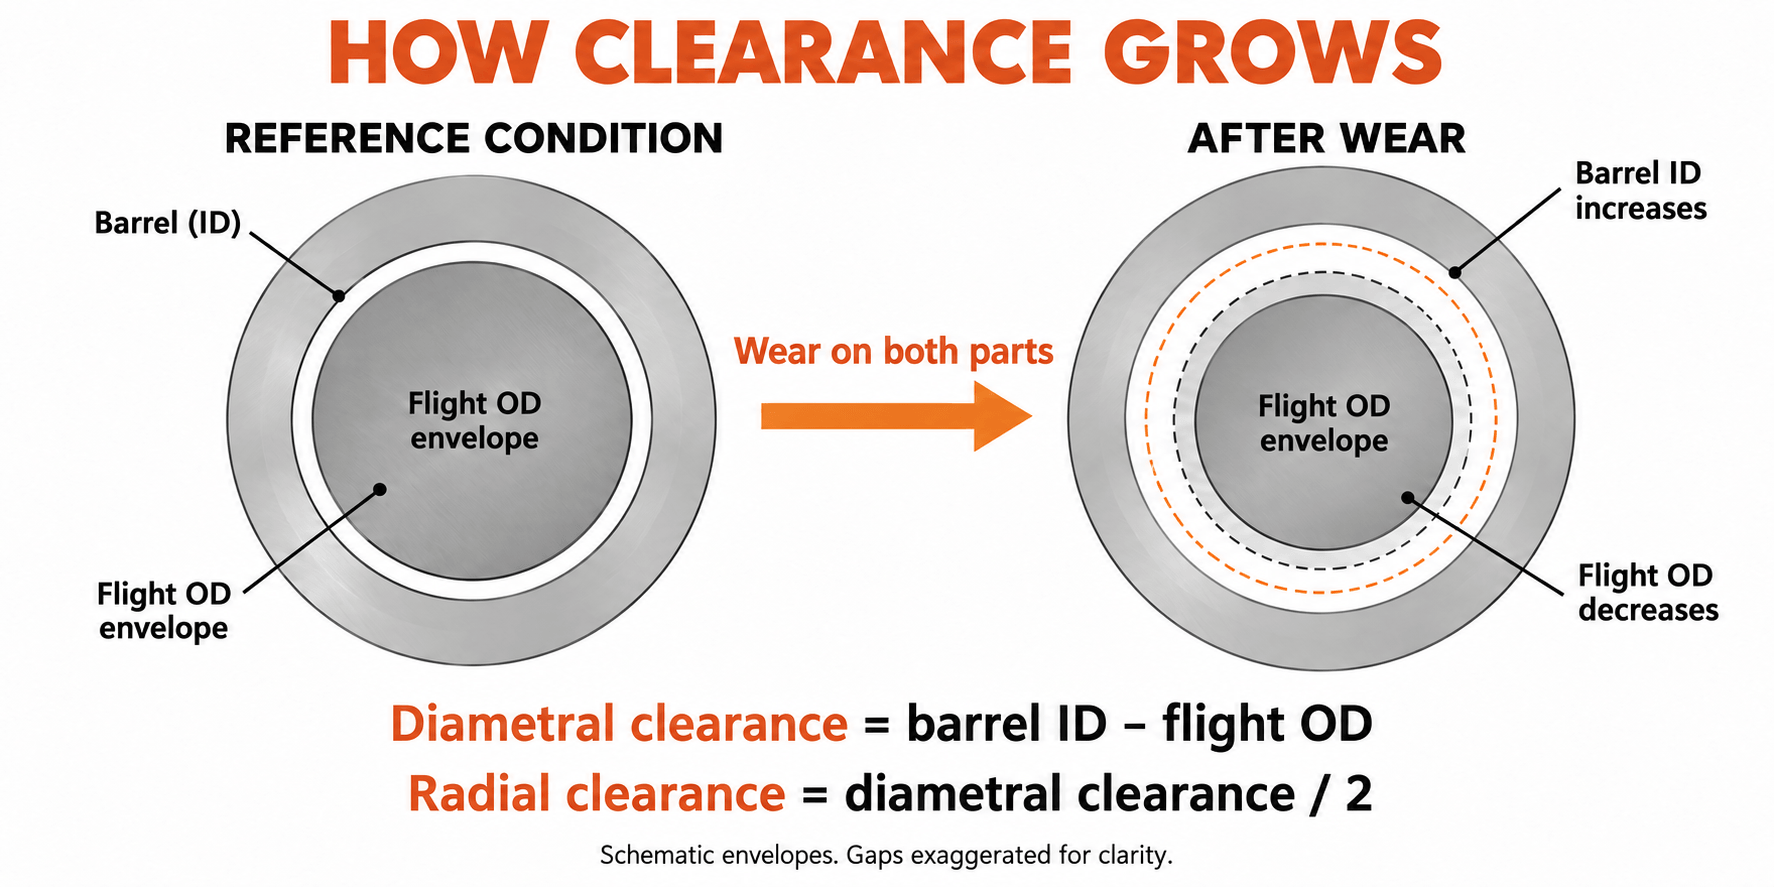
Halten Sie die Einheiten- und Abstandskonventionen in jedem Bericht ein. Eine Reduzierung des Außendurchmessers um 0,10 mm entspricht einem radialen Flugverlust von 0,05 mm. Durch Verwechseln dieser Größen ändert sich der interpretierte Verschleiß um den Faktor zwei.
Was wir an einem 90-mm-Ersatzprojekt gemessen haben
Bei einem EJS-Ersatzprojekt für einen Einschneckenextruder mit nominal 90 mm, der PP mit 30 Gew.-% Calciumcarbonat verarbeitet, war der ursprüngliche Wunsch des Kunden eine höhere Härte. Wir überprüften die vollständige Formulierung, die Originalzeichnung und die Abmessungen des Altteils, bevor wir den Ersatz spezifizierten. Wir haben auch die Schnecken- und Zylindermessstationen entlang der Achse angepasst.
An einer Messabschnittsstation betrug der alte Lauf-Außendurchmesser 89,65 mm und der Lauf-Innendurchmesser 90,25 mm. Der Durchmesserunterschied betrug 0,60 mm, was einem kalten Radialspiel von 0,30 mm entspricht. Allein die Betrachtung der Schraube hätte die Hälfte der Passungsfrage unbeantwortet gelassen: Auch die Laufbohrung war Teil des gemessenen Zustands.
Die Ersatzspezifikation verwendete eine 38CrMoAlA-Schraube mit Colmonoy 83-Flugpanzerung und einen 42CrMo-Laufkörper mit EJS04-Auskleidung. An dieser entsprechenden Station betrug der neue Flug-Außendurchmesser 89,95 mm und der Lauf-Innendurchmesser 90,15 mm. Ihre Differenz betrug 0,20 mm, was dem in der Zeichnung angegebenen Kaltradialspiel von 0,10 mm entspricht.
| Messung der Messstrecke | Alte Teile | Ersatzteile |
|---|---|---|
| Flug-OD | 89,65 mm | 89,95 mm |
| Fass-ID | 90,25 mm | 90,15 mm |
| Durchmesserspiel | 0,60 mm | 0,20 mm |
| Kaltes Radialspiel | 0,30 mm | 0,10 mm |
An dieser Station stellten wir die vorgegebene Passung wieder her, eine Reduzierung des Radialspiels um 0,20 mm. Andere Stationen und Maschinenschnittstellen erfordern eigene Prüfungen. Die Zeichnung trennte Schnecken- und Zylindermaterialien, geschützte Bereiche und Inspektionsanforderungen, sodass die Ersatzentscheidung sowohl die Geometrie als auch die Härte betraf. Dies ist die Messdisziplin, die eine Nutzungsdauerbewertung benötigt, bevor wiederholte Messwerte in einen Trend umgewandelt werden können.
Berücksichtigen Sie ungleichmäßige Abnutzung
Messen Sie mehrere Winkel an jedem Laufquerschnitt und behalten Sie die einzelnen Messwerte, einschließlich der Ovalität, bei. Ein berechnetes Kreisspiel beschreibt nicht vollständig eine einseitige Beschädigung, Unrundheit oder eine verzogene Bohrung. Bei Doppelschnecken muss die Inspektion auch die Doppelbohrung und die ineinandergreifende Geometrie des OEM berücksichtigen; Eine einzelne Rundbohrungsformel kann diese Beurteilung nicht ersetzen.
Befolgen Sie die Isolierungs-, Druckentlastungs-, Handhabungs- und Entfernungsverfahren des Maschinenherstellers. Lassen Sie sich von qualifiziertem Personal unterstützen und prüfen Sie die Teile. Ein Verschleißbericht sollte nicht von schädlicher Reinigung, improvisiertem Zugang oder nicht unterstütztem Heben abhängen.
5. Berechnen Sie die Verschleißrate anhand wiederholter Inspektionen
Bei einer Inspektion werden die aktuellen Maße ermittelt. Zwei vergleichbare Inspektionen ermitteln einen Intervalltarif. Weitere Untersuchungen zeigen, ob sich dieser Satz ändert. Verwenden Sie die zwischen Inspektionen gesammelten Stunden desselben Komponentensatzes, nicht das Gesamtalter der Maschine oder eine Mischung verschiedener Ersatzteile.
Berechnen Sie für jede Station die Zunahme des Radialspiels in mm pro 1.000 Betriebsstunden:
Rate = (aktuelles Radialspiel – vorheriges Radialspiel) / Stunden zwischen Inspektionen × 1.000
Dies ist eine kombinierte Clearance-Wachstumsrate. Um zu sehen, welche Komponente dazu beiträgt, berechnen Sie den Radialverlust der Schraube als(vorheriges OD – aktuelles OD) / 2und das radiale Wachstum des Laufs als(aktuelle ID – vorherige ID) / 2. Wenn Standort, Ausrichtung und Prüfbedingungen übereinstimmen, summieren sich diese beiden Änderungen zu einer Vergrößerung des Abstands.
Lesen Sie das letzte Intervall separat
Betrachten Sie ein angenommenes Inspektionsprotokoll für eine einzelne Rundumschlagstation. Diese Maße erläutern die Berechnung; Es handelt sich nicht um ein EJS-Lebensdauerergebnis oder eine Abnahmespezifikation.
| Stunden seit der Installation | Flug-OD | Fass-ID | Radialspiel | Bewertung seit der letzten Lesung |
|---|---|---|---|---|
| 0 Uhr | 99,95 mm | 100,15 mm | 0,10 mm | Grundlinie |
| 2.000 Std | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1.000 h |
| 4.000 Std | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 h |
Über die gesamten 4.000 Stunden liegt der Durchschnitt bei 0,025 mm/1.000 h. Das letzte Intervall ist mit 0,03 mm/1.000 h schneller. Die alleinige Verwendung des Gesamtlebensdurchschnitts würde diese Änderung verbergen. Untersuchen Sie den Grund und verwenden Sie für die Planung einen angemessen konservativen aktuellen Zinssatz.
Das letzte Intervall unterteilt sich außerdem in 0,04 mm Schraubenradialverlust und 0,02 mm Zylinderradialwachstum. Zusammen erklären sie die Erhöhung des Spiels um 0,06 mm. Dies gibt dem Wartungsteam eine nützlichere Frage als die Frage, welche Komponente normalerweise zuerst verschleißt: Welche Komponente trägt zu dieser Leitung bei?
Lehnen Sie einen falschen Trend ab, bevor Sie eine Prognose erstellen
Eine geringfügige scheinbare Verringerung des Spiels bedeutet nicht, dass verschlissenes Metall zurückgekehrt ist. Überprüfen Sie Messposition, Temperatur, Sauberkeit, Geräteeinstellung und Wiederholbarkeit durch den Bediener. Wenn die Änderung innerhalb der Unsicherheit der Methode liegt, melden Sie sie als ungelöst, anstatt eine unendliche oder negative verbleibende Lebensdauer zu berechnen.
Halten Sie den Trend jeder Station getrennt. Ein niedriger Durchschnitt über die gesamte Länge kann eine beschädigte Mischer-, Übergangs- oder Entladungsstelle verbergen. Zeichnen Sie neben den Abmessungen auch Risse, Lochfraß und Ablagerungsverluste auf; Diese Bedingungen erfordern möglicherweise Maßnahmen, selbst wenn die Berechnung des Abstandswachstums bescheiden erscheint.
6. Wandeln Sie die Verschleißrate in einen Ersatzplan um
Eine Verschleißrate sagt nur dann die Zeit bis zum Erreichen eines bestimmten Zustands voraus, wenn die Betriebsbedingungen einigermaßen vergleichbar bleiben. Vereinbaren Sie zunächst einen Planungsgrenzwert unter Verwendung der geltenden Servicegrenzen des OEM, des Teilezustands und der Prozessleistung, die die Linie liefern muss. Eine Neuteiltoleranz definiert die neue Passform; Es definiert nicht automatisch den maximalen Wartungsabstand.
Schätzen Sie die Stunden bis zum Planungslimit
Wenn die Rate in mm/1.000 h ausgedrückt wird:
Geschätzte verbleibende Stunden = (geplantes Radialspiel – aktuelles Radialspiel) / aktuelle Rate × 1.000
Setzen Sie das oben angenommene Protokoll fort. Nehmen wir für diese Berechnung an, dass das Ingenieurteam als Planungsendpunkt ein Radialspiel von 0,30 mm gewählt hat. Der aktuelle Wert beträgt 0,20 mm, sodass bis zu diesem Endpunkt noch 0,10 mm verbleiben. Bei 0,03 mm/1.000 h liegt die Schätzung bei ca. 3.300 Betriebsstunden. Der Wert von 0,30 mm ist für dieses Beispiel eine Annahme und kein allgemeiner Ersatzschwellenwert.
Wenn sich die aktuelle Rate auf 0,06 mm/1.000 h verdoppelt, ergibt der gleiche Zuschlag etwa 1.700 Stunden. Der verbleibende Materialzuschuss hat sich nicht verändert; die voraussichtliche Nutzungsdauer hat. Keines der Ergebnisse schützt davor, dass es schneller zu Rissen, plötzlichen Kontaktschäden oder einer inakzeptablen Produktqualität kommt.
Setzen Sie die Berechnung zurück, wenn sich der Zoll ändert
Extrapolieren Sie keine saubere Harzaufzeichnung durch einen Wechsel zu gefülltem Material. Markieren Sie die Änderung und erstellen Sie einen neuen Intervalltrend. Betrachten Sie eine neue Rezyklatquelle, eine höhere Füllstoffbeladung, einen anderen Druckbedarf oder eine anhaltende Betriebsanpassung als Anlass, die Prognose zu überprüfen.
Wenn keine Messungen im Neuzustand vorliegen, kann eine entsprechende kontrollierte Zeichnung bei der Beurteilung der aktuellen Abmessungen hilfreich sein. Es kann nicht nachgewiesen werden, wie viel Verschleiß in einem unbekannten Zeitraum aufgetreten ist. Machen Sie die aktuelle Inspektion als Referenz für nachfolgende vergleichbare Inspektionen. Erfinden Sie keinen historischen Wert allein anhand des Nenndurchmessers.
Arbeiten Sie vom Herunterfahren an rückwärts
- Identifizieren Sie die Station oder Bedingung, die den Eingriff steuert, einschließlich aller früheren Qualitäts- oder Sicherheitsbeschränkungen.
- Konvertieren Sie geschätzte Betriebsstunden anhand des geplanten Produktionsplans, einschließlich Stillständen, in Kalenderzeit.
- Bestätigen Sie die Zeichnung, die Formulierung und ob eine Reparatur oder ein neues Teil erforderlich ist.
- Erhalten Sie aktuelle Fertigungs-, Prüf- und Transportzeiten für die aktuelle Bestellung.
- Reservieren Sie Installationskapazitäten und schaffen Sie einen Puffer für Prognoseunsicherheiten und Lieferrisiken.
Wählen Sie die nächste Inspektion vor dem erwarteten Eingriff aus, wobei das Intervall auf der Verschleißentwicklung und der Produktionskritikalität basiert. Ein sich schnell ändernder Trend erfordert eine frühere Neubewertung. Bei der Prognose handelt es sich um eine Eingabe für die Wartungsplanung, nicht um die Erlaubnis, Warnschilder zu durchlaufen.
7. Schraube, Zylinder oder beides ersetzen?
Bewerten Sie die Passform als Paar, gehen Sie jedoch nicht davon aus, dass beide Teile zusammen gekauft werden müssen. Als Ersatzschraube eignet sich möglicherweise ein Schallzylinder. Ein verschlissener Zylinder kann beim ersten Durchgang zu viel Spiel um eine neue Schraube herum hinterlassen. Für die Entscheidung sind das gemessene Bohrungsbild, die vorgeschlagenen Schraubenabmessungen und der Zustand des zurückbehaltenen Bauteils erforderlich.
| Entscheidung | Vor dem Fortfahren sind Beweise erforderlich |
|---|---|
| Fahren Sie fort und überwachen Sie | Genehmigte Abmessungen und Zustand, akzeptables Produkt, stabiler Prozess und eine geplante Neubewertung |
| Nur die Schraube umbauen oder ersetzen | Reparierbare oder austauschbare Schraubengeometrie, ein passender Zylinder und eine überprüfte resultierende Passform |
| Reparieren oder ersetzen Sie nur den Lauf | Eine geeignete Halteschraube, eine von der Technik zugelassene Zylinderlösung und überprüfte Ausrichtung |
| Gehen Sie auf beide Teile ein | Beide befinden sich außerhalb des akzeptablen Zustands oder ihre kombinierte Geometrie kann die erforderliche Passform nicht erfüllen |
Prüfen Sie, was durch einen Wiederaufbau wiederhergestellt werden würde
Bevor Sie einen Reparaturvorschlag annehmen, ermitteln Sie die wiederhergestellten Abmessungen, die Arbeitslegierung, den geschützten Bereich und die Inspektionsanforderungen. Beurteilen Sie den Kern, die Geradheit, Risse und frühere Reparaturen. Gehen Sie nicht davon aus, dass die gesamte Schraube durch eine weitere Auftragung einer Panzerung neu wird.
Ebenso kann die Vergrößerung einer Laufbohrung durch maschinelle Bearbeitung allein nicht das ursprüngliche Spiel wiederherstellen. Jede Änderung erfordert eine kompatible Schneckengeometrie und ein praktikables Laufreparaturdesign. Bestätigen Sie die Reparaturfähigkeit und Eignung des einzelnen Teils, bevor Sie es als bevorzugte Route festlegen.
Vergleichen Sie die nützliche Produktion, nicht nur den Rechnungspreis
Schätzen Sie die Kosten für die Fortsetzung bis zum geplanten Stillstand: verlorene verkaufsfähige Produktion, zusätzlicher Ausschuss, zusätzliche Energie und etwaige Unterbrechungen des Zeitplans. Vermeiden Sie es, denselben Verlust zweimal zu zählen, z. B. sowohl den verlorenen Produktwert als auch den vollen Verkaufserlös. Nutzen Sie die werkseigene Kostenbasis und die tatsächlichen Kostenvoranschläge für Reparatur oder Austausch.
Eine Reparatur kann dann attraktiv sein, wenn Kern und Geometrie passen und die wiederhergestellte Spezifikation den Anforderungen entspricht. Nach strukturellen Schäden, einer Rezepturänderung oder einem ungeeigneten Originaldesign kann eine Neuanfertigung vorzuziehen sein. Notieren Sie, warum die gewählte Route das Problem lösen sollte, anstatt einfach den vorherigen Kauf zu wiederholen. DerEJS-Käuferratgeberlegt die Zeichnungs- und Inspektionsinformationen fest, die in eine Ersatzspezifikation aufgenommen werden sollen.
8. Verlängern Sie die Nutzungsdauer, ohne das Problem zu verbergen
Ordnen Sie jede vorbeugende Maßnahme dem beobachteten Risiko zu. Metallverunreinigungen müssen durch geeignete Trenn- und Materialhandhabungspraktiken kontrolliert werden, bevor sie die Schnecke erreichen. Ein nachgeschaltetes Schmelzsieb hat eine andere Position und Funktion; Es kann nicht verhindern, dass Verunreinigungen zunächst durch die vorgelagerten Schneckenabschnitte gelangen.
Überprüfen Sie bei geänderten Formulierungen die Arbeitslegierungen und die Schmelzgeometrie, bevor Sie den Produktionsbedarf erhöhen. Bei anhaltenden einseitigen Riefen überprüfen Sie die Ausrichtung, die Laufstützen und den Schraubenzustand. Überprüfen Sie bei wiederkehrenden Ablagerungen die Verarbeitungsbedingungen des Materials und das Reinigungsverfahren der Maschine, anstatt jeden dunklen Fleck als Abnutzungserscheinung zu behandeln.
Befolgen Sie vor dem Drehen die Aufwärm- und Einweichanweisungen des OEM. Verwenden Sie Reinigungsmethoden, die mit der Metallurgie der Komponente kompatibel sind. Wenn Heiz- oder Kühlfehler den Betrieb beeinträchtigt haben, beheben Sie diese, bevor Sie beurteilen, ob das Ersatzmaterial ausreichend ist. Diese Maßnahmen beziehen sich auf die Betriebsumgebung. Sie rechtfertigen keine Verlängerung des Inspektionsintervalls, wenn die Messungen einen zunehmenden Verschleiß zeigen.
Machen Sie die Messhistorie nutzbar
Geben Sie jeder Schraube und jedem Zylinder eine eigene Identität. Behalten Sie die Grundabmessungen, den Reparaturverlauf und die mit dieser Identität verknüpfte Arbeitslegierung bei, wenn Teile zwischen Maschinen bewegt werden. Erstellen Sie nach einer Reparatur oder einem Austausch eine neue Maßreferenz und bewahren Sie den vorherigen Datensatz zum Vergleich auf. Speichern Sie Fotos mit Stationsnamen und Ausrichtung, damit bei einer späteren Inspektion dasselbe Merkmal gefunden werden kann.
EJS liefert Materialzertifikate und Prüfberichte für seine Schneckenzylinder, wie auf der Seite beschriebenBimetall-Produktseite. Bewahren Sie den Maßkontrollbericht zusammen mit dem Installationsprotokoll auf; Es ist für zukünftige Trageentscheidungen nützlicher als eine Produktbeschreibung allein.
Für eine Beurteilung senden Sie das Maschinenmodell, eine kontrollierte Zeichnung, Harz- und Füllstoffinformationen, Stunden für die installierten Teile, entsprechende ID/OD-Messwerte, Inspektionsbedingungen, Schadensfotos und Produktionssymptome. Geben Sie an, was die Linie erreichen soll. KontaktEJS-Industriebeisales@ejsscrewbarrel.commit diesem Maßpaket, damit die Diskussion mit der tatsächlichen Passform und Funktion beginnen kann.
Bereiten Sie eine Aufmaßanfrage vor
Beschreiben Sie die verbauten Teile und die Maße, die Sie haben. Die Schaltfläche öffnet einen E-Mail-Entwurf an EJS; Sie können Zeichnungen und Fotos vor dem Senden beifügen.
9. Häufig gestellte Fragen
Wie lange hält ein Extruderschneckenzylinder?
Die Lebensdauer hängt von der Rezeptur, der Konstruktion, der Geometrie, der Belastung und der von der Anlage geforderten Leistung ab. Um die verbleibende Lebensdauer abzuschätzen, wiederholen Sie die entsprechenden Schnecken- und Zylindermessungen, berechnen Sie die aktuelle Verschleißrate und prognostizieren Sie sie auf einen genehmigten Planungsgrenzwert, während Sie gleichzeitig Produktionstrends prüfen.
Hält ein Bimetall-Schraubenzylinder immer länger?
Eine entsprechend ausgewählte Bimetall-Arbeitslegierung kann abrasiven oder korrosiven Belastungen gerecht werden. Der Konstruktionsname allein begründet keine längere Lebensdauer. Legierungskompatibilität, Geometrie, Ausrichtung und Betriebsbedingungen sind immer noch wichtig; Die Schichtdicke ist kein lebenslanger Multiplikator.
Verschleißt zuerst die Schnecke oder der Zylinder?
Beide können die Ersatzentscheidung steuern. Messen Sie den Außendurchmesser des Schneckengangs und den Innendurchmesser des Zylinders an passenden Stationen und trennen Sie dann den radialen Verlust der Schnecke vom radialen Wachstum des Zylinders. Wenden Sie das Schnecken-zu-Zylinder-Lebensdauerverhältnis einer anderen Maschine nicht ohne vergleichbare Konstruktions- und Betriebsnachweise an.
Bei welchem Abstand sollten Schraube und Zylinder ausgetauscht werden?
Nutzen Sie die geltenden OEM-Servicegrenzen und eine vom Ingenieur genehmigte Entscheidung basierend auf Komponentenzustand, Produktqualität und Produktionsleistung. Geben Sie an, ob die Grenze radial oder diametral ist. Ein einzelner Millimeterwert oder ein Vielfaches des Spiels passt nicht für jeden Durchmesser und jede Anwendung.
Kann ich die verbleibende Lebensdauer ohne eine Neuzustands-Basislinie abschätzen?
Sie können den aktuellen Zustand anhand der geltenden Zeichnungen und Servicegrenzen überprüfen. Um eine gemessene Verschleißrate zu berechnen, verwenden Sie die aktuelle Inspektion als Referenz und wiederholen Sie sie nach einem bekannten Betriebsintervall unter vergleichbaren Bedingungen. Ein unbekannter Originalzustand kann keine verlässliche historische Rate ermitteln.
Müssen Schnecke und Zylinder gemeinsam ausgetauscht werden?
Nein. Beide müssen bewertet werden, aber der Austausch einer Komponente kann angebracht sein, wenn die beibehaltene Komponente geeignet ist und der resultierende angepasste Abstand den genehmigten Anforderungen entspricht. Wenn beide beschädigt sind oder die Passform weiterhin nicht akzeptabel ist, beheben Sie beide.