Das Kompressionsverhältnis der Extrusionsschnecke beschreibt die Verringerung des Kanalvolumens vom Zufuhrbereich zum Dosierbereich. Bei einer herkömmlichen Schnecke mit vergleichbarer Steigung und Kanalgeometrie ergibt die Division der Förderkanaltiefe durch die Dosierkanaltiefe einen nützlichen Näherungswert. Wählen Sie einen Ersatz anhand der vollständigen Zeichnung und der tatsächlichen Vorschubbedingungen, nicht nur anhand eines Verhältnisses: Zwei mit 3:1 gekennzeichnete Schrauben können unterschiedliche Kanaltiefen und Übergangsprofile haben.
- Berechnen Sie die Kanaltiefe anhand des Schneckengangdurchmessers und des Wurzeldurchmessers, nicht anhand der Zylinderbohrung.
- Vergleichen Sie absolute Tiefen und Zonenlängen, bevor Sie zwei Schrauben als gleichwertig akzeptieren.
- Beschreiben Sie das Material, das in den Trichter gelangt, einschließlich der Mahlgutform und der Beladung.
- Untersuchen Sie Vorschub, Schmelzen, Einschränkung und Verschleiß, bevor Sie das Verhältnis ändern.
- Validieren Sie einen Ersatz anhand stabiler Produktionsmessungen und nicht nur anhand einer Drehzahleinstellung.
Was misst das Schneckenkompressionsverhältnis?
Eine herkömmliche Einzelschnecke besteht aus einem Einzugsabschnitt, einem Übergangsabschnitt und einem Dosierabschnitt. Der Zuführkanal nimmt Feststoffmaterial auf; der Übergang verändert die Kanalgeometrie, während sich das Schmelzen entwickelt; Der Dosierabschnitt fördert die Schmelze zum Austrag. Das Kompressionsverhältnis beschreibt eine geometrische Beziehung zwischen Beginn und Ende dieses Prozesses. Der Düsendruck, die Produktdichte oder der Motorwirkungsgrad werden nicht gemessen.
Für eine einfache Schraube mit konstanter Steigung lautet die Werkstattberechnung:
Kompressionsverhältnis ≈ Zuführkanaltiefe / Dosierkanaltiefe
Die allgemeinere Definition vergleicht das Kanalvolumen mit gleichwertigen Flügen. Die Tiefenabkürzung erfordert eine vergleichbare Steigung und Kanalgeometrie. Wenn sich diese ändern, verwenden Sie die Zeichnung, um die relevanten Volumina auszuwerten, anstatt ein Tiefenverhältnis als exaktes volumetrisches Ergebnis zu behandeln.Allan Griffs Erklärung der Schraubengeometriemacht diese Unterscheidung und warnt davor, sich auf das Verhältnis ohne die tatsächlichen Tiefen zu verlassen.
L/D beschreibt etwas anderes: effektive Arbeitslänge geteilt durch Schraubenaußendurchmesser. Eine Arbeitslänge von 2.700 mm und ein Durchmesser von 90 mm ergeben 30:1. Bestätigen Sie, wo der Hersteller die Arbeitslänge beginnt und endet. Eine Laufwerksverlängerung gehört auf die mechanische Zeichnung, sollte aber nicht stillschweigend zu einer zusätzlichen Bearbeitungslänge werden.
Bei der Angabe „90 mm, 30:1, 3:1“ fehlen daher wesentliche Informationen. Es identifiziert keine Einzugstiefe, Dosiertiefe, Übergangslänge, Steigungsänderungen oder Mischgeometrie. Fragen Sie nach diesen Abmessungen, bevor Sie ein Ersatzangebot für die installierte Schraube vergleichen. Eine umfassendere Einkaufscheckliste finden Sie imEJS-Extruderschneckenzylinderführung.
So berechnen Sie das Kompressionsverhältnis anhand einer Schraubenzeichnung
Beginnen Sie mit einem herkömmlichen Single-Start-Design, dessen Zufuhr- und Dosierkanäle eine vergleichbare Pitch- und Fluggeometrie aufweisen. Suchen Sie den Abschnitt mit konstanter Tiefe in jedem Abschnitt. Messen Sie den Vorschub nicht im Inneren des Kegels oder messen Sie die Dosierung an einem Mischer, einer Aussparung oder einer beschädigten Kante.
Berechnen Sie für jeden Standort die radiale Kanaltiefe:
Kanaltiefe = (Flugaußendurchmesser − Wurzeldurchmesser) / 2
Die Division durch zwei ist wichtig, da es sich bei beiden Maßen um Durchmesser handelt. Durch die Verwendung der Durchmesserdifferenz wird die gemeldete Tiefe direkt verdoppelt, auch wenn der Fehler verschwinden kann, wenn zwei gleichermaßen falsche Tiefen geteilt werden. Das Verhältnis sieht möglicherweise richtig aus, während die Herstellungsmaße falsch sind.
Ein bearbeitetes 90-mm-Beispiel
Bei den folgenden Abmessungen handelt es sich um ein angenommenes Berechnungsbeispiel, nicht um eine empfohlene Schraubenkonstruktion oder einen Produktionstest.
| Dimension | Feed-Bereich | Messbereich |
|---|---|---|
| Außendurchmesser des Fluges | 90 mm | 90 mm |
| Wurzeldurchmesser | 72 mm | 84 mm |
| Berechnete Kanaltiefe | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Ungefähres Kompressionsverhältnis | 9 / 3 = 3:1 | Gleiche Berechnung des Tiefenverhältnisses |
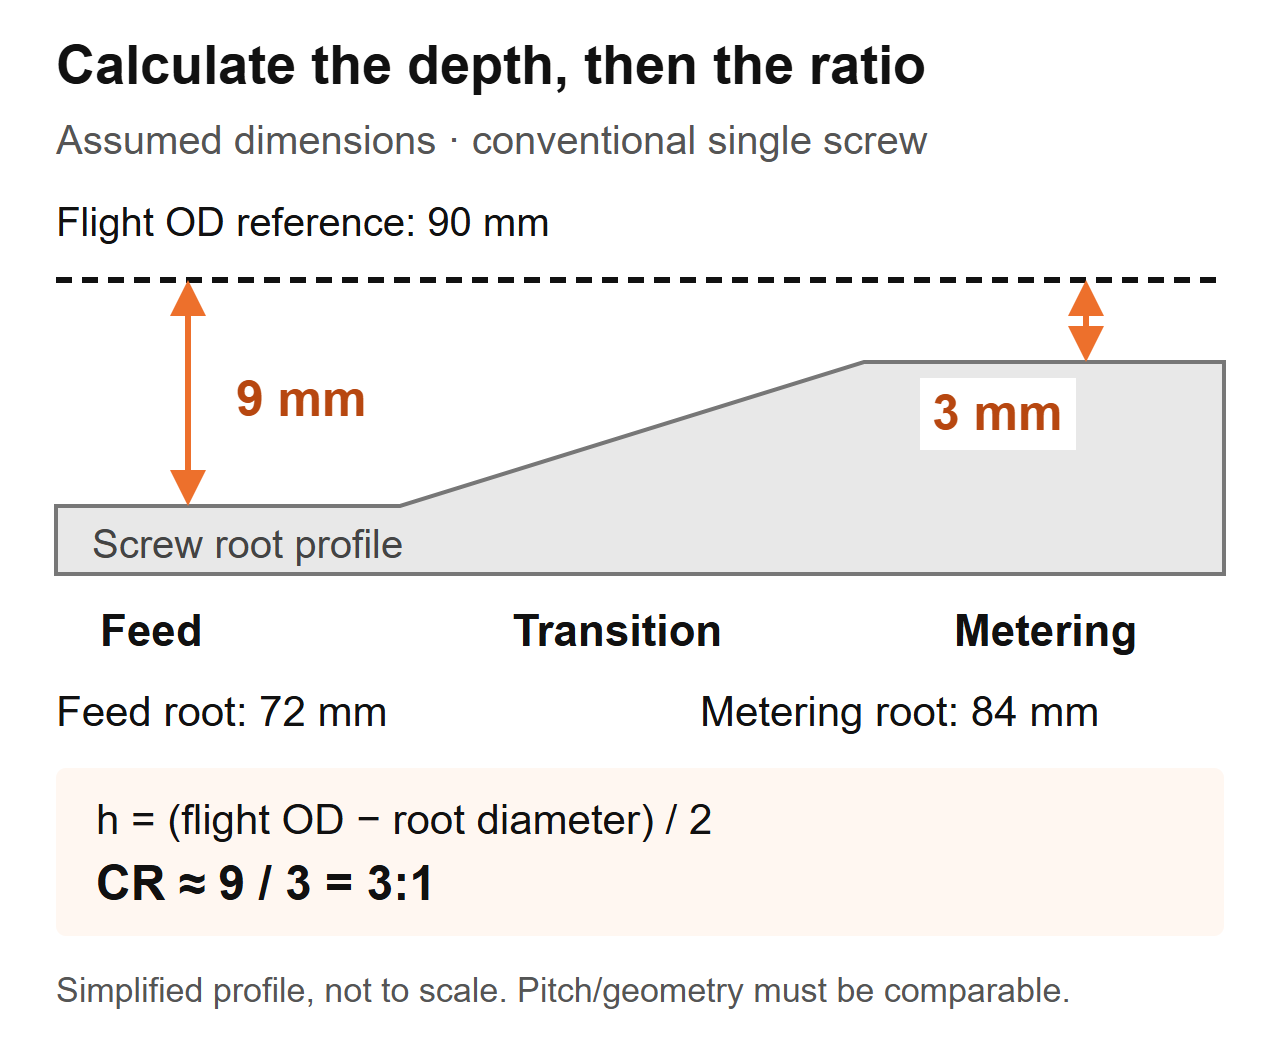 Berechnungsschema: angenommene Maße für eine herkömmliche Schraube. Das Profil ist vereinfacht und keine Fertigungszeichnung.
Wenn Sie eine entfernte Schraube überprüfen, notieren Sie die axiale Position, den gemessenen Gangdurchmesser und den Fußdurchmesser zusammen. Befolgen Sie die Vorgehensweise zum Isolieren und sicheren Entfernen der Maschine, reinigen Sie die Komponente, ohne die Oberflächen zu verändern, und verwenden Sie geeignete kalibrierte Instrumente. Lassen Sie das Prüfverfahren des Herstellers die Messmethode und die Akzeptanzkriterien festlegen.
Ersetzen Sie nicht den Innendurchmesser des Laufs durch den Außendurchmesser des Flügels. Diese Berechnung berücksichtigt den Abstand zwischen Schraube und Zylinder. Gehen Sie bei einem verschlissenen Teil nicht davon aus, dass die gemessene Geometrie immer noch das ursprüngliche Design darstellt: Ein reduzierter Flugdurchmesser verändert die Tiefenberechnung. Besorgen Sie sich die Originalzeichnung und messen Sie den Laufverschleiß separat. DerLeitfaden zur EJS-Lebensdauererklärt, warum es wichtig ist, dass Schnecken- und Zylindermaße aufeinander abgestimmt sind.
Warum zwei 3:1-Schrauben unterschiedliche Leistungen erbringen können
Ein Verhältnis gibt keinen Aufschluss über die Größe eines der beiden Kanäle. Im gleichen angenommenen 90-mm-Beispiel könnte eine zweite Schnecke einen Vorschubfuß von 84 mm und einen Dosierfuß von 88 mm haben. Seine Tiefen würden 3 mm und 1 mm betragen, also wäre sein Tiefenverhältnis ebenfalls 3:1. Es wäre keine dimensionale Kopie der 9 mm/3 mm Schraube.
| Vergleichsartikel | Angenommene Schraube A | Angenommene Schraube B | Was der Käufer feststellen kann |
|---|---|---|---|
| Außendurchmesser des Fluges | 90 mm | 90 mm | Gleicher Nennschraubendurchmesser |
| Tiefe des Zuführkanals | 9 mm | 3 mm | Unterschiedliche absolute Vorschubgeometrie |
| Tiefe des Messkanals | 3 mm | 1 mm | Unterschiedliche absolute Dosiergeometrie |
| Ungefähres Tiefenverhältnis | 3:1 | 3:1 | Gleiches Verhältnis, nicht gleiche Schrauben |
| Übergangslänge und Tonhöhe | Nicht angegeben | Nicht angegeben | Der Leistungsvergleich bleibt unvollständig |
Dieses Beispiel unterstützt nur eine dimensionale Schlussfolgerung. Es stellt keinen Unterschied im Durchsatz, in der Schmelzetemperatur oder in der Schnecke dar, die Ihr Harz fördern soll. Diese Fragen erfordern die verbleibende Geometrie und die Betriebsbedingungen.
Was wir überprüfen, wenn ein Ersatzangebot mit derselben Spezifikation angeboten wird
Bei den EJS-Austauscharbeiten hatten zwei Schrauben denselben Durchmesser, dasselbe L/D und ein Kompressionsverhältnis von 3:1, doch eine lief sauber, während die andere eine wärmeempfindliche Verbindung überhitzte. Ihre Übergangsabschnitte begannen an unterschiedlichen Positionen und waren unterschiedlich lang. Wir vergleichen daher das Zonenprofil und nicht nur die Zahlen im Angebot.
Markieren Sie auf einer Ersatzzeichnung, wo der Zuführabschnitt endet und wo die Dosierung beginnt. Vergleichen Sie dann die Tiefe entlang dieses Intervalls. Ein Verhältnis gibt die Endpunkte an; Das Profil zeigt, wie sich der Kanal zwischen ihnen ändert. Keiner ist ein Ersatz für den anderen.
Aus diesem Grund ist „Komprimierung erhöhen“ auch eine unvollständige Konstruktionsanweisung. Eine Erhöhung der Einzugstiefe und eine Verringerung der Dosiertiefe erhöhen beide das Verhältnis, verändern jedoch verschiedene Teile der Schnecke. Geben Sie an, welche Dimension sich ändert, was unverändert bleibt und welches gemessene Problem mit der Änderung behoben werden soll. Andernfalls diskutieren der Lieferant und das Produktionsteam möglicherweise unterschiedliche Modifikationen.
Wie Harz, Futterform und Füllstoffe die Entscheidung beeinflussen
Ein Polymername ist keine vollständige Futtermittelspezifikation. Notieren Sie Qualität, Zusatzstoffe, Partikelform, Feuchtigkeitsvorbereitung und Mischungskonsistenz. Pellets, gemahlener Randstreifen und unregelmäßige Flocken können den gleichen Polymernamen tragen, sich aber am Einzugsschacht unterschiedlich verhalten.Jim Franklands Diskussion zum Kompressionsverhältnisberücksichtigt Zuführung und Schmelzen zusammen, einschließlich Schüttdichte und Reibung, anstatt den Harztyp als ausreichende Auswahlregel zu behandeln.
Die erste Frage, die wir stellen, wenn sich der Feed ändert
Eine EJS-Anfrage betraf eine 90-mm-Schraube, 30:1 L/D und 3:1 Kompressionsverhältnis. In der Linie herrschte ein hoher Düsendruck und eine inkonsistente Wandstärke, und die ursprüngliche Anforderung bestand darin, eine angeblich verschlissene Schraube zu kopieren. Wir haben gefragt, was jetzt im Vergleich zum ursprünglichen Produktionsaufbau in den Trichter gelangt. Das Werk hatte damit begonnen, seinen eigenen Randschnitt dem Futter beizumischen. Diese Änderung gehörte in die Ersatzspezifikation, bevor eine unveränderte Zeichnung akzeptiert wurde.
Sammeln Sie für Ihre eigene Linie repräsentative Futterproben, anstatt alles als „recyceltes Plastik“ zu bezeichnen. Messen Sie die Schüttdichte unter Verwendung eines definierten Behälters, einer definierten Füllmethode und eines Wägeverfahrens. Notieren Sie, ob das Material frei gegossen oder verdichtet wurde; Vergleichen Sie nicht zwei Ergebnisse, die mit unterschiedlichen Methoden erzielt wurden. Fügen Sie Fotos mit einem Maßstab bei und notieren Sie die Mischmethode.
| Futterzustand | Zu sammelnde Informationen | Zu lösende Designfrage |
|---|---|---|
| Reine Pellets | Sorte, Pelletform, Zubereitung und aktuelle Stalleinstellungen | Ist die etablierte Geometrie für diese Aufgabe noch geeignet? |
| Pellet-/Mahlgutmischung | Mischungsverhältnis, Partikelgrößenverteilung, Schüttdichtekonsistenz | Bleibt das Futter während eines Laufs konstant? |
| Folienabplatzer oder Randstreifen | Form, Fütterungsmethode, Brückenbeobachtungen und Schüttdichte | Kann Material zuverlässig in den Einzugsbereich gelangen und diesen füllen? |
| Pulver oder Trockenmischung | Formulierung, Fließverhalten und Details zum Zuführsystem | Ist die Zuführanordnung für dieses Material geeignet? |
| Gefüllte Masse | Art und Anteil des Füllstoffs, Vorbereitung und Verschleißgeschichte | Was sind die Schmelz-, Wärme- und Verschleißanforderungen zusammen? |
Lesen Sie diese Tabelle nicht, da „eine niedrigere Schüttdichte immer ein höheres Verhältnis erfordert“. Eine Geometrieänderung kann Brückenbildung, Entmischung oder einen inkonsistenten Feeder nicht automatisch korrigieren. Auch die Verschleißfestigkeit sollte nicht aus dem Kompressionsverhältnis ausgewählt werden. Überprüfen Sie dieMaterialleitfaden für EJS-Schraubzylinderseparat, wenn sich die Formulierung ändert.
Zu hoch oder zu niedrig? Diagnostizieren Sie den Vorgang, bevor Sie die Schraube wechseln
Druckanstieg, ungeschmolzene Partikel und steigende Schmelzetemperatur sind Gründe für eine Untersuchung. Es handelt sich hierbei nicht um Messungen des Kompressionsverhältnisses. Die nützliche Diagnosesequenz besteht darin, festzustellen, ob die Störung bei der Zufuhr, dem Schmelzen, einer nachgeschalteten Drossel oder einer verschlissenen mechanischen Geometrie beginnt.
Vergleichen Sie zunächst mit einem stabilen historischen Lauf, bei dem das gleiche Material und Produkt verwendet wurde. Halten Sie die Form, die Siebanordnung und die Messorte konsistent. Erfassen Sie gemeinsam die tatsächliche Leistung, die Schneckengeschwindigkeit, die Schmelzetemperatur, den Druck, die Antriebslast und sichtbare Mängel. Die Einstellungen der Zylindertemperatur allein bestimmen nicht die Schmelzetemperatur.
| Beobachtung | Prüfungen vor einer Geometrieänderung | Der Anfrage beizufügende Nachweise |
|---|---|---|
| Druck und Leistung schwanken | Trichterversorgung, Brückenbildung, Konsistenz der Zuführung, Mischungsänderungen und Einschränkungen | Zeitlich abgestimmte Geschwindigkeits-, Druck- und Leistungsaufzeichnungen |
| Es erscheinen ungeschmolzene Partikel | Vorschubgeschwindigkeit, Schmelzbedingungen, Harzwechsel, Betriebsgeschwindigkeit und Schneckenprofil | Proben oder Fotos, die mit einem erfassten Betriebspunkt verknüpft sind |
| Die Schmelztemperatur ist zu hoch | Tatsächlicher Schmelzewert, Geschwindigkeit, Drosselung, Kühlung und Mischerzustand | Messmethode, Standort und Messwerte im stabilen Betrieb |
| Bei unveränderter Drehzahl sinkt die Leistung | Tatsächliche Zufuhrversorgung, Harzzustand, Düse/Siebe und passender Schnecken-/Zylinderverschleiß | Leistung pro U/min plus Wartungs- und Messprotokolle |
| Schwarze Flecken oder Verfärbungen nehmen zu | Materialgeschichte, Stagnationsflächen, Aufenthaltsbedingungen und Reinigung | Fehlermuster und wann es im Lauf auftritt |
Warum ein höheres Verhältnis keine automatische Verbesserung ist
Lin Jin und Mark A. Spalding berichteten über eine kontrollierte LLDPE-Studie mit einem 2,5-Zoll-Extruder und fünf Kompressionsverhältnissen von 2,0 bis 3,6. Die Dosiertiefe blieb 0,125 Zoll, während sich die Vorschubtiefe änderte. Bei 110 bis 150 U/min erzeugten die Schnecken mit höherem Übersetzungsverhältnis etwa 5 bis 10 °C höhere Schmelzetemperaturen als die Konstruktionen mit niedrigerem Übersetzungsverhältnis. Hierbei handelt es sich um Ergebnisse für diese Ausrüstung, dieses Harz und dieses Experiment, keine Temperaturvorhersage für einen EJS-Ersatz. Sehen Sie sich die Autoren anLeistungsstudie zum Kompressionsverhältnis.
Ein separatesBeispiel zur Fehlerbehebung von Mark A. Spaldingbeschreibt eine zweistufige 6-Zoll-ABS-Extrusionsschnecke mit einem Verhältnis der ersten Stufe von 3,1. Ungeschmolzenes Material verstopfte einen Spiraldamm; Durch den vorgeschlagenen Ersatz wurde dieses Verhältnis auf 2,5 reduziert. Dabei handelte es sich um eine spezifische Designreaktion auf ein Schmelzproblem und nicht um eine universelle ABS-Empfehlung.
Verwenden Sie diese Beispiele, um die technische Frage zu formulieren: Kann die Schnecke die Feststoffe, die sie erhält, beim erforderlichen Betriebspunkt schmelzen? Verwandeln Sie keines der Beispiele in ein allgemeines Harz-zu-Verhältnis-Diagramm oder ein angenommenes EJS-Leistungsergebnis.
Wenn eine einzelne Kompressionsverhältniszahl nicht ausreicht
Der einfache Einzugstiefen-/Dosiertiefenvergleich gehört zu einer definierten Schneckengeometrie. Identifizieren Sie vor der Verwendung den Schneckentyp und die Zuführanordnung. Ein für ein Design angegebenes Verhältnis bedeutet möglicherweise nicht dasselbe für ein anderes.
Eine Barriereschnecke trennt das Material in Feststoff- und Schmelzekanäle. Für seine Beschreibung sind die Kanalanordnung und die Barrieregeometrie erforderlich, nicht nur zwei herkömmliche Wurzelmessungen. Eine belüftete zweistufige Schnecke hat mehr als eine Verarbeitungsstufe; Fragen Sie, welche Stufe ein angegebenes Komprimierungsverhältnis beschreibt. Der Entlüftungsbereich und der nachgeschaltete Pumpabschnitt müssen als Teil dieses Gesamtentwurfs bewertet werden.Griffs Diskussion zum Schraubendesignbehandelt Sperrkanäle, zweistufige Schnecken und das ausgeprägte Förderverhalten von Rillenfässern.
Unterscheiden Sie auch zwischen Überschwemmungsfütterung und kontrollierter oder Hungerfütterung. Schreiben Sie den Fütterungsmodus in die Spezifikation. Andernfalls könnte ein Lieferant einen vollen Zufuhrkanal beurteilen, während der installierte Prozess einen kontrollierten Massenfluss liefert. Dies ist eine zu klärende Randbedingung und kein Grund, ein anderes universelles Verhältnis anzuwenden.
Auch Doppelschneckenextruder benötigen eine eigene Geometrie und Prozessbeschreibung. Wenden Sie nicht die herkömmliche Einschrauben-Tiefenabkürzung auf ein ineinandergreifendes Paar an und gehen Sie davon aus, dass sie das vollständige Kompressionsverhalten erfasst. Geben Sie die Schraubenanordnung, den Rotationsmodus, das Element- oder Flugprofil und die Herstellerzeichnung an.
Verwenden Sie diese Fragen, wenn die Spezifikation unklar ist:
- Handelt es sich um eine konventionelle, Barriere-, zweistufige oder Doppelschneckenkonstruktion?
- Wird das angegebene Verhältnis aus Tiefen oder Kanalvolumina berechnet?
- Welche Einspeise- und Dosierorte bestimmen die Berechnung?
- Ändert sich die Tonhöhe oder Kanalanordnung zwischen diesen Standorten?
- Entspricht das installierte Zuführsystem den Entwurfsannahmen?
Eine Spezifikation sollte diese Fragen beantworten, ohne dass der Maschinist raten muss. Wenn dies nicht möglich ist, besorgen Sie sich das vollständige Profil, bevor Sie eine Kopie autorisieren. „3:1“ ist nützlich, wenn seine Definition und Anwendung bekannt sind.
Soll die vorhandene Schraube kopiert oder neu konstruiert werden?
Ein unveränderter Austausch ist ein sinnvoller Ausgangspunkt, wenn die installierte Geometrie eine zufriedenstellende Qualität und Leistung lieferte, die Leistung unverändert blieb und der gemessene Verschleiß die Verschlechterung erklärt. Die Wahl fällt schwächer aus, wenn das ursprüngliche Problem bereits vor dem Verschleiß bestand, die Rezeptur geändert wurde oder der Prozess nun außerhalb seines früheren Betriebsbereichs läuft.
Trennen Sie im Angebot zwei Entscheidungen: die Wiederherstellung der Originalmaße und die Änderung des Verarbeitungsdesigns. Eine verschlissene Schraube muss möglicherweise ausgetauscht werden, ohne dass ein anderes Kompressionsverhältnis erforderlich ist. Umgekehrt kann es sein, dass eine formstabile Schnecke nicht mehr zum in die Anlage eingebrachten Futter passt.

Definieren Sie die Änderung, bevor Sie Vorschläge vergleichen
Geben Sie dem Lieferanten eine schriftliche Problembeschreibung: zum Beispiel Druckinstabilität nach einem Wechsel der Vorschubform, statt „Ich brauche eine bessere Schraube“. Fügen Sie die Grundzeichnung und die Betriebsaufzeichnungen bei. Bitten Sie den vorgeschlagenen Entwurf, geänderte Tiefen, Zonenlängen, Tonhöhen und etwaige Mischmerkmale zu identifizieren.
Bewahren Sie die Überprüfung der mechanischen Passform separat auf. Überprüfen Sie die Arbeitslänge, den antriebsseitigen Anschluss, die Montageschnittstellen und die Auslassanordnung anhand der installierten Baugruppe. Eine größere Arbeitslänge erfordert möglicherweise eine Änderung auf Maschinenebene; Es handelt sich nicht um eine gewöhnliche Drop-in-Replacement-Annahme. Eine höhere L/D-Bezeichnung in einem Angebot sollte eine Dimensionsprüfung auslösen und nicht die Erwartung einer erhöhten Kapazität.
Dann vereinbaren Sie die Vergleichsbedingungen und Akzeptanzkriterien. Definieren Sie vor dem Versuch Material, Produkt, Betriebspunkte, Qualitätsprüfungen und Produktionsmessungen. Ändern sich mehrere Konstruktionsmerkmale gemeinsam, wird im Versuch der vollständige Ersatz bewertet; Es kann nicht festgestellt werden, dass das Kompressionsverhältnis allein das Ergebnis verursacht hat.
DerProduktseite für EJS-Extruderschneckenzylinderist der relevante Ausgangspunkt für eine Ersatzanfrage. Geben Sie die tatsächliche Anwendung und Zeichnung an, sodass sich die Diskussion eher auf die installierte Maschine als auf eine generische Polymerpalette bezieht.
Was an EJS gesendet werden soll und wie der Ersatz validiert wird
Eine nützliche Anfrage ermöglicht es dem Werk, die Verarbeitungsanforderung mit einer herstellbaren Zeichnung zu verknüpfen. Senden Sie die Originalspezifikation, auch wenn Sie der Meinung sind, dass sie falsch ist, und identifizieren Sie dann, was sich geändert hat. Halten Sie die Revisionsnummern sichtbar, damit eine alte Zeichnung nicht stillschweigend zur Produktionsanweisung wird.
Geben Sie die folgenden Informationen an:
- Maschinenhersteller, Modell, Schraubentyp und Referenzen der installierten Komponenten.
- Flugdurchmesser, Arbeitslänge, Abmessungen des Antriebsendes und Zylinder-/Schnittstellenzeichnungen.
- Einzugs- und Dosiertiefen, Zonengrenzen, Pitchprofil und Mischfunktionen.
- Harzsorte, Zusatzstoffe, Füllstoffbeladung, Futterform und Zubereitungsverfahren.
- Zufuhranordnung, normale Drehzahl, Ausstoß, Schmelzetemperatur und Druckwerte.
- Fehlerproben, Wartungshistorie und verfügbare passende Schnecken-/Zylindermaße.
- Erforderliche Produktqualität und Betriebsbedingungen für die Abnahme.
Vergleichen Sie eine stabile Produktion, nicht nur ein erfolgreiches Startup
Befolgen Sie nach der Installation die Anweisungen des Maschinenlieferanten zur sicheren Inbetriebnahme. Bestätigen Sie das genehmigte Material und die genehmigte Einrichtung, lassen Sie den Prozess stabilisieren und erfassen Sie Messwerte über einen definierten Zeitraum. Erfassen Sie den Output anhand einer vereinbarten Wägemethode, anstatt ihn anhand der Schneckengeschwindigkeit zu schätzen.
Berechnen Sie zum Vergleich die spezifische Leistung als gemessene Massenleistung geteilt durch U/min. Halten Sie die Ausgabeeinheiten sichtbar, z. B. kg/h pro U/min. Vergleichen Sie diesen Wert nur mit Qualität, tatsächlicher Schmelzetemperatur, Druck und Antriebsbelastung. Eine höhere Zahl stellt keine Verbesserung dar, wenn das Produkt außerhalb der Spezifikation liegt oder der Prozess instabil wird.
| Prozessprotokoll | Nehmen Sie regelmäßig auf | Warum es nützlich ist |
|---|---|---|
| Füttern | Sortierung, Charge, Mischung und Zubereitung | Identifiziert Änderungen, die nichts mit der Geometrie zu tun haben |
| Betriebspunkt | Geschwindigkeit, Temperatureinstellung und Futtermodus | Macht den Vergleich reproduzierbar |
| Produktion | Zeitgesteuerte Massenproduktion und akzeptables Produkt | Trennt die Gesamtproduktion von der Nutzproduktion |
| Prozesszustand | Tatsächliche Schmelzetemperatur, Druck und Antriebslast | Zeigt Kompromisse auf, die allein durch die Ausgabe verborgen bleiben |
| Qualität | Vereinbarte Maße, Aussehen und Mängelprüfungen | Bestimmt, ob der Ersatz die Pflicht erfüllt |
Wiederholen Sie den Vergleich bei wechselnden Betriebspunkten und behalten Sie die gleichen Messorte bei. Wenn das Problem weiterhin besteht, senden Sie die Datensätze mit der Zeichnungsrevision und den Probenkennungen zurück. KontaktEJS-Industriemit diesem Paket, anstatt eine Änderung des Komprimierungsverhältnisses ohne definierten Grund anzufordern.
Besprechen Sie Ihre Ersatzschraube
Beschreiben Sie die installierte Schnecke, das tatsächliche Vorschub- und Verarbeitungsproblem. Die Schaltfläche öffnet einen E-Mail-Entwurf an EJS; Sie können Zeichnungen und Fotos vor dem Senden beifügen.
Häufig gestellte Fragen
Wie hoch ist das Kompressionsverhältnis der Extrusionsschnecke?
Dabei handelt es sich um das Verhältnis des Kanalvolumens des Zufuhrabschnitts zum Kanalvolumen des Dosierabschnitts über äquivalente Flüge. Für eine herkömmliche Schnecke mit vergleichbarer Steigung und Kanalgeometrie liefert die Vorschubtiefe dividiert durch die Dosiertiefe einen nützlichen Näherungswert. Es handelt sich um ein geometrisches Verhältnis, nicht um ein Druckverhältnis oder eine Leistungsgarantie.
Wie berechne ich das Kompressionsverhältnis anhand der Wurzeldurchmesser?
Berechnen Sie jede radiale Kanaltiefe als Flugaußendurchmesser minus Wurzeldurchmesser geteilt durch zwei. Teilen Sie dann die Einzugstiefe durch die Dosiertiefe. Verwenden Sie identifizierte Einspeise- und Dosierstellen, konsistente Einheiten und die entsprechenden Schneckendurchmesser. Verwenden Sie nicht den Laufbohrungsdurchmesser oder gehen Sie davon aus, dass eine verschlissene Schraube noch mit der Originalzeichnung übereinstimmt.
Ist eine 3:1-Schraube für jedes Harz geeignet?
Nein. Das gleiche Verhältnis kann unterschiedliche absolute Kanaltiefen und Übergangsprofile beschreiben. Die Eignung hängt auch von der jeweiligen Sorte, der Futterform, den Zusatzstoffen, der Fütterungsanordnung und den Betriebsbedingungen ab. Beginnen Sie mit der vollständigen Geometrie und einer definierten Produktionsanforderung, anstatt ein Verhältnis als universelle Harzempfehlung zu betrachten.
Erhöht eine Erhöhung des Kompressionsverhältnisses die Leistung?
Nicht unbedingt. Eine Änderung der Einzugstiefe und einer Änderung der Dosiertiefe wirken sich auf verschiedene Teile der Schnecke aus, auch wenn beide das Verhältnis erhöhen. Zuführung, Schmelzen und nachgeschaltete Bedingungen müssen gemeinsam betrachtet werden. Vergleichen Sie die stabile gemessene Leistung mit der Produktqualität, der tatsächlichen Schmelzetemperatur, dem Druck und der Antriebslast, bevor Sie über einen Ersatz entscheiden.
Können verschlissene Schrauben Probleme verursachen, ohne dass sich das Zeichnungsverhältnis ändert?
Ja. Die Zeichnung beschreibt die beabsichtigte Geometrie, nicht den gegenwärtigen Zustand. Messen Sie Schraube und Zylinder an den entsprechenden Positionen und vergleichen Sie sie mit den genehmigten Originalmaßen. Ein Kompressionsverhältnis-Etikett beschreibt nicht das Arbeitsspiel, und das Kopieren dieses Etiketts löst kein nicht gemessenes Verschleißproblem.
Kann ich dieselbe Berechnung für Doppelschnecken- oder Barrierekonstruktionen verwenden?
Gehen Sie nicht davon aus, dass die herkömmliche Einkanal-Tiefenabkürzung gilt. Identifizieren Sie zunächst die Kanalanordnung, den Schraubentyp und die Berechnungsorte. Barrierekanäle, Stufenschnecken und ineinandergreifende Doppelschnecken erfordern eine ausführlichere Geometriebeschreibung. Fragen Sie den Designer, welche Volumina oder Tiefen das angegebene Verhältnis definieren, bevor Sie es in einer Ersatzspezifikation verwenden.